

GEA gehört zu den weltweit größten Anbietern integrierter Komplettanlagen zur Herstellung von Milchpulver-Produkten auf Milchbasis. Wir bieten jahrzehntelange Erfahrung als global anerkannter Technologiepartner der Industrie. Jeden Tag werden rund um die Welt Millionen Liter Milch von Anlagen, die von GEA entworfen, konfiguriert und ausgerüstet wurden, zu Trockenmilchprodukten verarbeitet.

Wir bei GEA wissen, dass Sie für die Herstellung qualitativ hochwertiger, rieselfähiger Milchpulverprodukte robuste, hygienische Komponenten und Ausrüstungen sowie eine sichere, reproduzierbare Verarbeitung benötigen. Als Produzent möchten Sie sicher sein, dass Ihre Prozesse in jeder Phase genau überwacht und gesteuert werden, um die Ausbeute zu maximieren, Abfall zu reduzieren und Nachhaltigkeit zu fördern.
Und natürlich sind unsere Anlagen und Prozesslösungen so konzipiert, dass Ihre Produkte vom Anfang bis zum Ende des Prozesses ihre wichtigen Nährwerte und funktionellen Eigenschaften wie Agglomeration und Stabilität behalten. Durch Ihre Zusammenarbeit mit GEA können Sie sicher sein, dass Ihre Anlage Ihnen helfen wird, die maximale Produktivität aus den wichtigsten Inhaltsstoffen zu erreichen, mit weniger Engpässen und Verzögerungen.
Ressourcensparende Lösungen für die umweltbewusste Verarbeitung
GEA arbeitet eng mit der Industrie zusammen, um neue Möglichkeiten zur Einsparung von Energie und Ressourcen ausfindig zu machen und die Umweltverträglichkeit zu verbessern. Wir haben vielseitige Technologien entwickelt, einschließlich Wärmepumpen und prozesskritische Kühlsysteme, die den Ressourcenverbrauch reduzieren, den Abfall verringern und, wo möglich, Wärme und Wasser recyceln können. Einige seiner umfangreichsten Milchpulveranlagen hat GEA mit Modulen zur Entwässerung der Milch beim Eindampfen sowie

Prozessanlagen für Milchpulver

Raw milk, vegetable oils and other liquid ingredients such as whey-based products are stored and are gently and hygienically handled on being received into the plant. Ahead of further formulation, raw milk typically undergoes cream separation with optional subsequent standardization. Besides the continuous control of the standardized milk fat content, the automatic standardization units can also provide a continuous control of the cream fat content and a proportional dosing of additives.

GEA provides a range of technologies to reduce or remove bacteria and spores from liquid ingredients, ensuring sensitive products remain undamaged and the highest levels of microbiological safety are achieved. Pasteurization as traditional heat treatment reduces bacteria and spores, whereas bacteria removal separators and microfiltration remove them.

The HYGiTip is a core element in our complete bag handling and emptying solution. When configured with de-palletizing/outer stripping, sterilization, powder handling, dust collection and waste management, plant operators are able to let this automated solution run continuously with minimal supervision, increasing OEE and enabling personnel to concentrate on other value-added tasks. A typical plant solution may include: de-palletizing, outer bag removal, UV sterilization, automatic bag emptying, powder handling and waste removal.

The addition of Lactose is typically achieved via a standard funnel mixer, following which the product is passed through a holding tube to ensure it is fully dissolved. The mix is then regeneratively cooled before being chilled to <8°C and finally sent to storage. To achieve decoupling of lactose tipping and dosing operations, storage tanks are carefully sized. As an alternative, lactose powder can be dissolved directly into the milk at the standardized milk storage tanks. This process is similar to that employed when the powder is dissolved into water or inline using a vacuum mixer.

As an option, the skimmed milk can be pre-concentrated by RO. The degree of concentration depends on the heat treatment required and end-product characteristics, and must therefore be considered on a specific project basis. The process will run cold at 5-8 °C for up to 20 hours between CIP.

Further heat treatment is applied to the formulated product on the evaporator using a number of different solutions to ensure both stability and microbiological safety. Our low thermophile system, UHT technology, direct steam injection and steam infusion technologies are examples thereof. The product is then further concentrated ahead of being dried using a falling-film evaporator.

In dairy applications it is common for high pressure homogenizers to be used. This is due to their ability to apply dynamic high-pressure energy to break particles in the fluid down to the smallest, potentially nanometer-scale size. As a result of this high pressure homogenization process, an emulsion is created that is stable when the mix is concentrated, dried, packed and resolubilized by the end customer.

For the final removal of moisture to produce a dried powder, a GEA MSD® Spray Dryer is recommended for milk powder. The resulting spray drying process produces consistent, precisely defined functional powders with uniform bulk density and robust agglomerates and that are readily re-dissolved in water. The MSD® benefits from a new CEE cyclone design, which allows customers to maximize fines recovery while minimizing smearing and energy use. Our fines system requires zero intervention and allows fully automated CIP, reducing the risk of contamination and ensuring less downtime on the dryer.

Using a GEA Scan-Vibro vibrating screen the dried powder is sifted to remove oversized particles before being gently conveyed to storage using either dense phase conveying or gravity to minimize breakdown of the powder. To minimize interstitial air the powder is drawn under vacuum and is flushed with nitrogen before packing. The result is a powder that has an enhanced shelf life due to its very low residual oxygen content.

For Modified Atmosphere Packing (MAP) into 25kg bags or bulk containers, GEA offer a range of powder filling solutions. To improve overall operational efficiency whilst reducing labor demand, GEA 25kg Limited Intervention (Li) filling machines feature fully automated bag handling. For customers that require a turnkey solution, manual or automated palletizing options are also available for integration.

GEA in-house experts have extensive experience of integrating smart cooling & heating solutions into the complete milk powder process. Customers benefit from lower energy consumption, minimized operating costs, increased sustainability and reduced carbon footprint, in addition to having full confidence in GEA as a trusted partner.

To ensure optimum efficiency and performance, GEA technologies can be configured with full automation. For example, the GEA Codex® solution delivers full and transparent traceability of both raw material and ingredients throughout the entire process and into the final product.

Sprühtrocknung, optimiert

Kundenbericht
Lösungen zur nachhaltigen Herstellung von Säuglingsnahrung bei Danone

Kundenbericht
GEA OptiPartner optimiert die DMK-Zeven-Anlage

Produkte und Technologien
Zeigt 4 von 41 an

Analyse-, Inline Steuer- und Messvorrichtungen
Durch die Verbindung von Prozessüberwachung per Online-Analysetools mit soliden Verfahrenstechnikprinzipien und fortschrittlichen Prozessmodellierungsmethoden können Prozesse aktiv überwacht werden, um Eingabevariationen zu kompensieren.

Aseptische Abfüllanlagen
Volumetrische elektronische Abfüllanlagen und Sterilisationsverfahren für PET-Preforms, PET/HDPE-Flaschen und/oder -Verschlüsse, die höchste Hygiene- und Sicherheitsstandards erfüllen

Aseptische Ventile & Komponenten
Aseptische Ventile erfüllen die besonders hohen Anforderungen innerhalb UltraClean- und Aseptischen Prozessen. Sie können sich darauf verlassen, dass Ihnen die höchste Qualität in Bezug auf hygienisches Design und Nachhaltigkeit angeboten wird.

Automatische Pulverabfüller
Unser Produktsortiment Inline Automatic Filler wurde konzipiert, um eine flexible Pulverabfülllösung bereitzustellen, um den Anforderungen von Anlagen gerecht zu werden, die ihre Produktionskapazität erhöhen müssen, um einen zukünftigen Bedarf decken zu können. Das Produktsortiment Inline Filler umfasst ein Ein-Kopf-Modell (IBF-450), das auf ein ...
Downloads
Zugehörige Videos
Arla Foods cuts spray dryer CO₂ with GEA AddCool® system
GEA Omnia robotic palletizer for bags
GEA OptiPartner Performance Care
GEA Insights
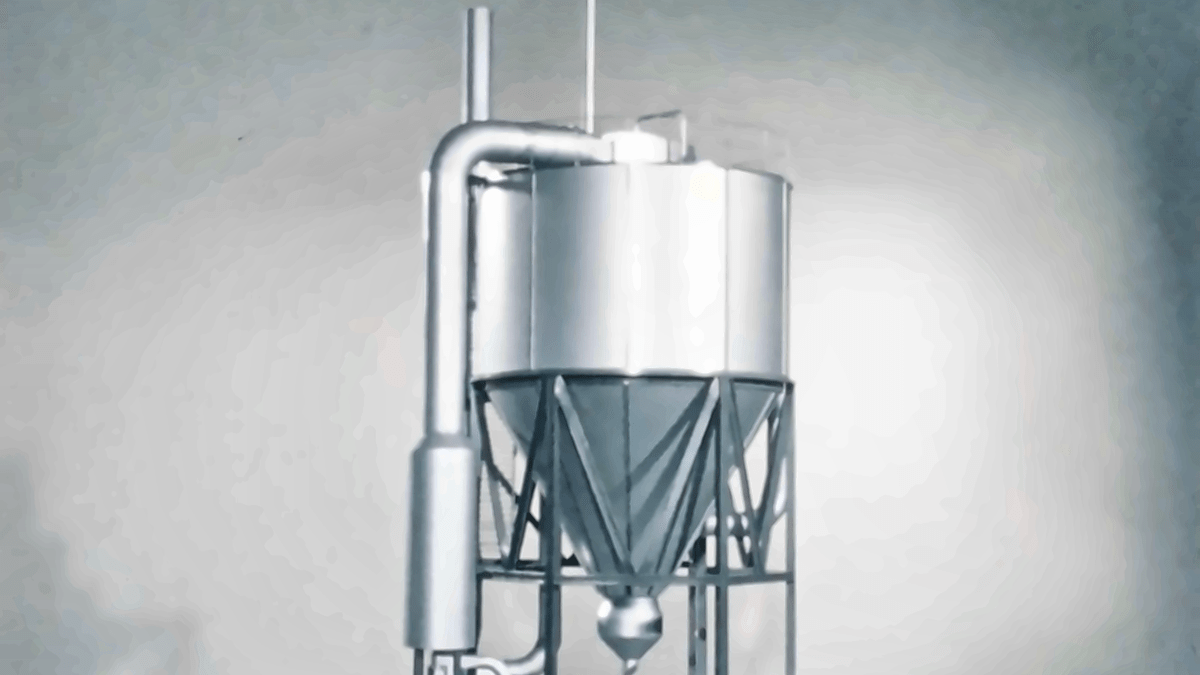
Der Durchbruch, der die Sprühtrocknung revolutionierte
Im Jahr 1976 stellten sich die Ingenieure von NIRO einer neuen Herausforderung im Wettbewerbsumfeld und überdachten die Möglichkeiten der Sprühtrocknung. Aus ihrer Idee entstand der Mehrstufentrockner MSD. Fünfzig Jahre später trägt dasselbe Grundprinzip dazu bei, Flüssigkeiten in Pulver umzuwandeln, die weltweit in unverzichtbaren Ernährungsprodukten und wichtigen Arzneimitteln zum Einsatz kommen. Der MSD wurde durch jahrzehntelanges ingenieurtechnisches Know-how, Kundenfeedback und kontinuierliche Weiterentwicklung verfeinert und steht für eine Erfolgsgeschichte der Innovation mit nachhaltiger Wirkung.
Das Ganze im Blick: Wie Anlagen dauerhaft besser laufen
Eine effiziente Maschine macht noch keine effiziente Produktion. Echte Verbesserungen beginnen oft damit, den Blick über die einzelnen Anlagenelemente hinaus zu richten und zu verstehen, wie sich Prozesse, Energiesysteme und betriebliche Entscheidungen gegenseitig beeinflussen. Ein solcher ganzheitlicher Ansatz hilft beim Identifizieren von Potenzialen, die sonst verborgen bleiben.
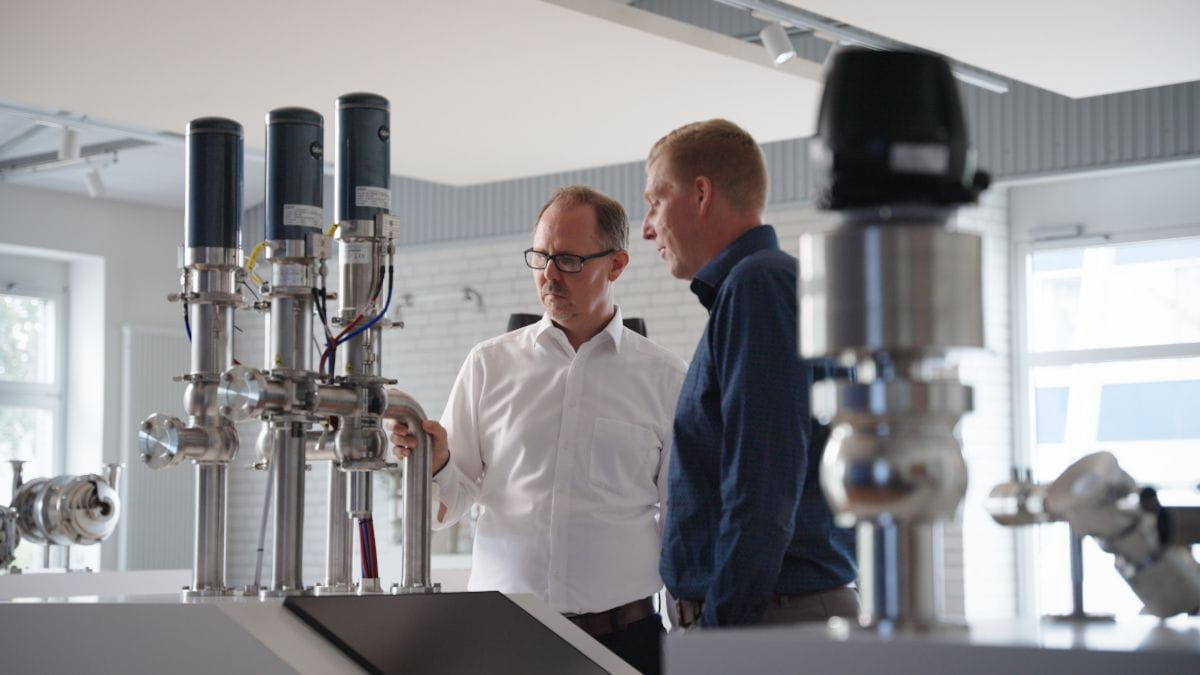
Wie eine neue Ventiltechnologie die Produktion von Lebensmitteln und Getränken verändert
In der Lebensmittel- und Getränkeindustrie werden Ventile traditionell mit Druckluft betrieben. Die GEA Hydract®-Antriebstechnologie betätigt Ventile dagegen mit Wasser in einem geschlossenen, digital gesteuerten Kreislauf. Das Ergebnis: Ventile lassen sich präzise in jeder gewünschten Position halten und in fein abgestuften Schritten steuern. Dadurch sinken der Energieverbrauch und gleichzeitig steigt die Prozesskontrolle erheblich.
