
Elle est normalement placée derrière le pasteurisateur pour sécher le produit avec de l’air chaud, avec un pourcentage d’humidité paramétrable. Elle est constituée d’un tapis de traitement unique qui assure l’alimentation en produit tandis que les deux systèmes de ventilation en sèchent la superficie. À sa sortie du pasteurisateur, la surface des produits est humide et le pré-séchoir permet de la sécher et d’empêcher les produits de coller les uns aux autres.
Le système de ventilation est composé d’une batterie fonctionnant avec de la vapeur et de ventilateurs commandés par un variateur pour chauffer l'eau utilisée durant le traitement. Système d’extraction d’air humide géré par PLC.
Les plans de traitement sont contrôlés indépendamment par chacun un variateur dédié, pour une régulation plus souple.
Pour faciliter le procédé de lavage, la machine est dotée d'une structure en acier inoxydable et de rampes de rinçage qui réduisent le temps de lavage. Le panneau de fond est incliné sur les côtés pour la vidange de l’eau de lavage. Panneaux latéraux ouvrables à charnières pour un accès aisé.
Caractéristiques de la machine :
- Nombre de tapis : 3-5
- Largeur des tapis : 1500-2000 mm
- Longueur de la chambre de séchage : 4-8 m
Downloads
GEA Insights
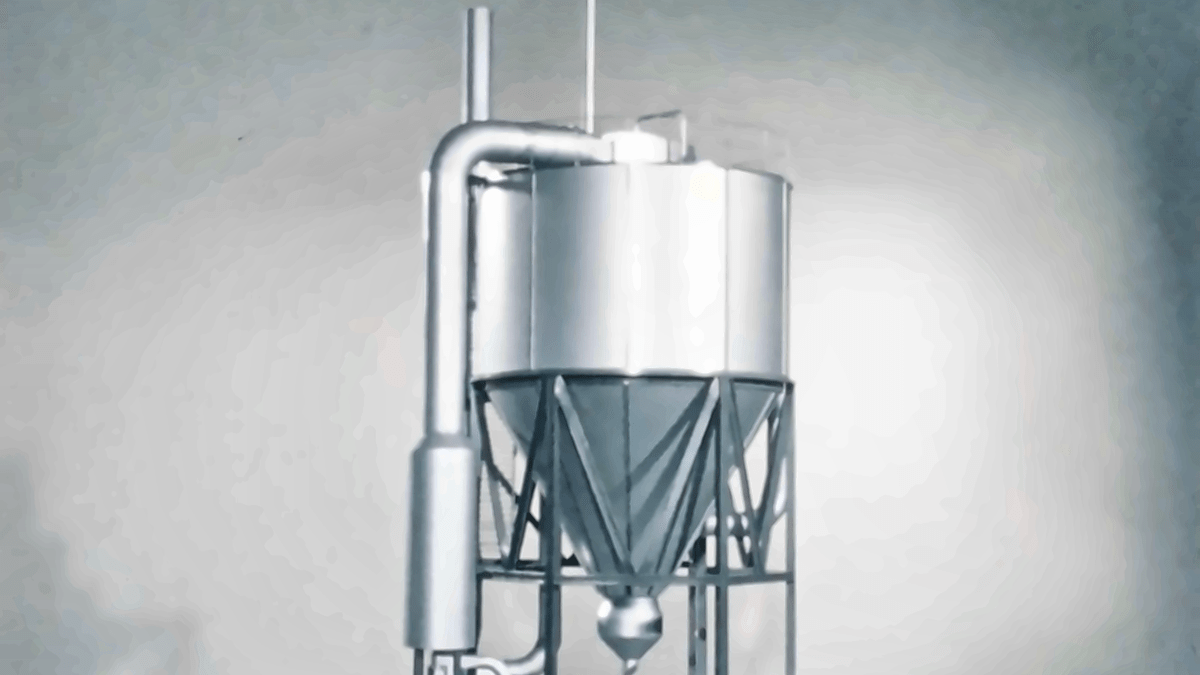
La percée qui a révolutionné le séchage par atomisation
En 1976, les ingénieurs de NIRO répondaient à un défi concurrentiel en repensant ce que pouvait faire le séchage par atomisation. Leur idée est à l'origine du sécheur-atomiseur à plusieurs étages MSD. Cinquante ans plus tard, ce même principe fondamental aide à transformer les liquides en poudres, qui sont utilisées dans des produits nutritionnels essentiels et des médicaments importants partout dans le monde. Perfectionné au cours de plusieurs décennies d'expertise technique, d'enquêtes clientèle et de développement continu, le MSD est une histoire d'innovation aux retombées durables.
Au-delà des machines : exploiter les gisements de performance des installations
Ce n'est pas parce que vous avez des machines efficaces que votre usine l'est. Une trajectoire d'amélioration efficace commence souvent par une analyse qui ne se limite pas aux équipements pris individuellement, et cherche à comprendre comment les processus, les systèmes énergétiques et les décisions opérationnelles s'influencent mutuellement. C'est une démarche holistique, conçue pour repérer des opportunités qui, sans cela, risqueraient de passer inaperçues.
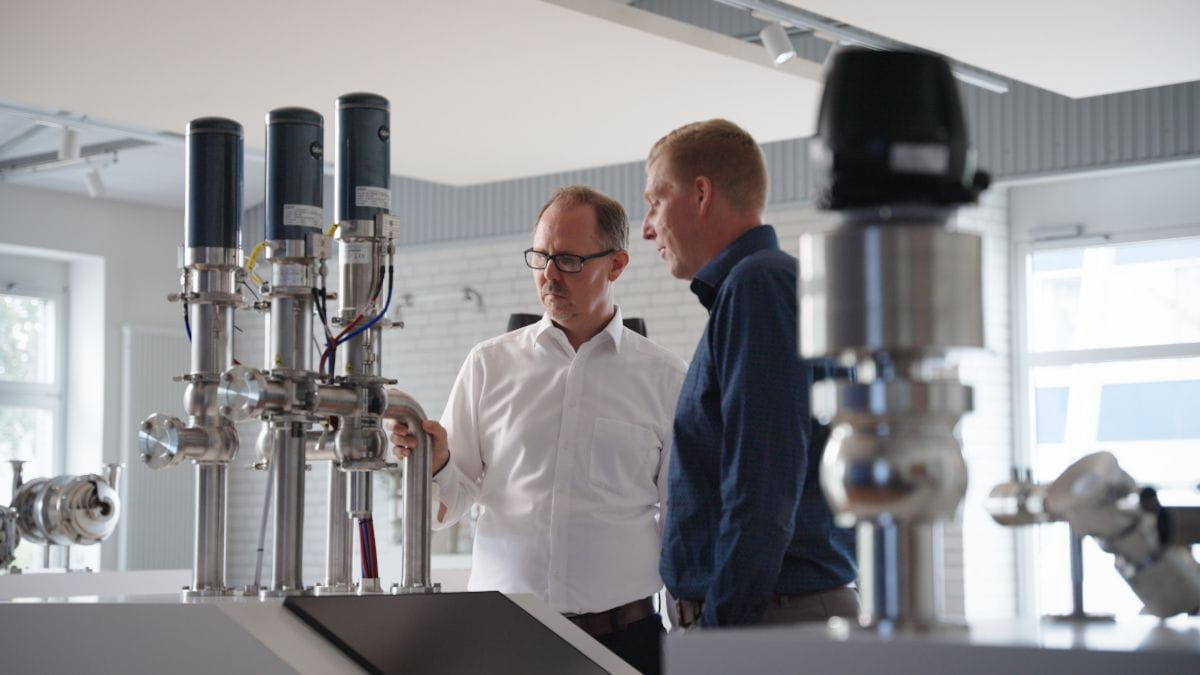
Comment une vanne révolutionne la production des aliments et des boissons
Dans les installations agroalimentaires, les vannes sont généralement actionnées en utilisant de l'air comprimé. La technologie d'actionnement GEA Hydract® Actuation Technology, quant à elle, actionne les vannes en utilisant de l'eau, au sein d'un circuit fermé à commande numérique. Résultat, une vanne peut être maintenue en place de manière exacte et réglée par petits paliers. Cela se traduit par une consommation d'énergie en baisse et un meilleur contrôle.
