

La GEA FreshPasta Former 1 C540 reçoit la feuille de la machine précédente et en réduit l’épaisseur à celle désirée. Le moule découpe la feuille selon la forme choisie et la farce est dosée pour chaque découpe. Un système de galets de moletage et de fourches ferme le produit conformément à la forme désirée.
Un système de cutter de chutes découpe la feuille résultant de l’étape de formage en petits morceaux et les évacue.
La GEA FreshPasta Former 1 C540 est dotée d’un groupe de calibration double, dont la seconde unité est équipée d’un contrôle central de l’épaisseur.
Afin d’améliorer la gestion de la machine, un tapis d'alimentation raccorde le groupe de calibration au moule.
Une pompe à vis alternative dose le procédé de fourrage, permettant de synchroniser le fourrage du produit sans en détériorer la qualité.
Le moule à arbres à cames desmodromique permet à la machine d’être plus performante sur le plan de la vitesse et de la précision du moulage. Des fourches et un rack indépendant permettent la réduction des rebuts produits.
Synchronisation automatique du moule et changement de moule rapide (5 minutes).
La GEA FreshPasta Former 1 C540 est dotée d’un piston de compensation, qui maintient une pression constante durant toutes les phases de formage (garantissant une plus haute qualité du fourrage).
La machine est entièrement lavable grâce à ses composants en acier inoxydable. Le cutter de chutes est placé sur un chariot extractible afin de faciliter le procédé de lavage. Mieux encore, toutes les opérations nécessaires lors du changement de moule et du lavage de la machine peuvent être effectuées sans outils.
Performances de la machine :
- Vitesse à régime : 200 coups/min (raviolis)
- Largeur de la feuille : 540 mm
- Épaisseur du produit fini : 0,5-1,5 mm
GEA FreshPasta Former 1 C630
GEA FreshPasta Former 1 C630
Un système de cutter de chutes découpe la feuille résultant de l’étape de formage en petits morceaux et les évacue.
La machine est dotée d’un groupe de calibration double, dont la seconde unité est équipée d’un contrôle central d’épaisseur.
Afin d’améliorer la gestion de la machine, un tapis d'alimentation raccorde le groupe de calibration au moule.
Une pompe à vis alternative dose le procédé de fourrage, permettant de synchroniser le fourrage du produit sans en détériorer la qualité.
Le moule à arbres à cames desmodromique permet à la machine d’être plus performante sur le plan de la vitesse et de la précision du moulage. Des fourches et un rack indépendant permettent la réduction des rebuts produits.
Synchronisation automatique du moule et changement de moule rapide (5 minutes).
La GEA FreshPasta Former 1 C630 est dotée d’un piston de compensation, qui maintient une pression constante durant toutes les phases de formage (garantissant une plus haute qualité du fourrage).
Une interface IHM est placée sur la machine, tandis que le tableau électrique est installé à distance.
La machine est entièrement lavable grâce à ses composants en acier inoxydable. Le cutter de chutes est placé sur un chariot extractible afin de faciliter le procédé de lavage. Mieux encore, toutes les opérations nécessaires lors du changement de moule et du lavage de la machine peuvent être effectuées sans outils.
Performances de la machine :
- Vitesse à régime : 200 coups/min (raviolis), 150 coups/min (bords pincés) ;
- Largeur de la feuille : 640 mm ;
- Épaisseur du produit fini : 0,5-1,5 mm
Downloads
GEA Insights
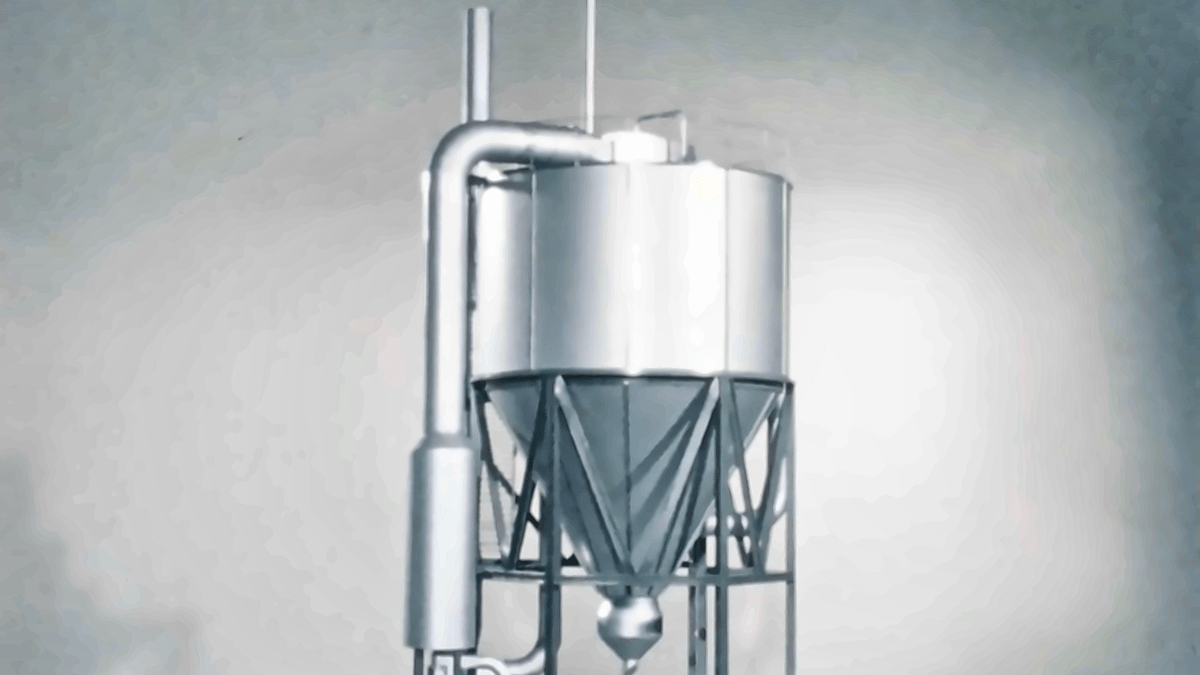
The breakthrough that changed spray drying
In 1976, NIRO engineers responded to a competitive challenge by rethinking what spray drying could do. Their idea became the multi-stage dryer MSD. Fifty years later, the same fundamental principle helps turn liquids into the powders used in essential nutrition products and important medicines around the world. Refined through decades of engineering expertise, customer insight and continuous development, MSD is a story of innovation with lasting impact.
Au-delà des machines : exploiter les gisements de performance des installations
Ce n'est pas parce que vous avez des machines efficaces que votre usine l'est. Une trajectoire d'amélioration efficace commence souvent par une analyse qui ne se limite pas aux équipements pris individuellement, et cherche à comprendre comment les processus, les systèmes énergétiques et les décisions opérationnelles s'influencent mutuellement. C'est une démarche holistique, conçue pour repérer des opportunités qui, sans cela, risqueraient de passer inaperçues.
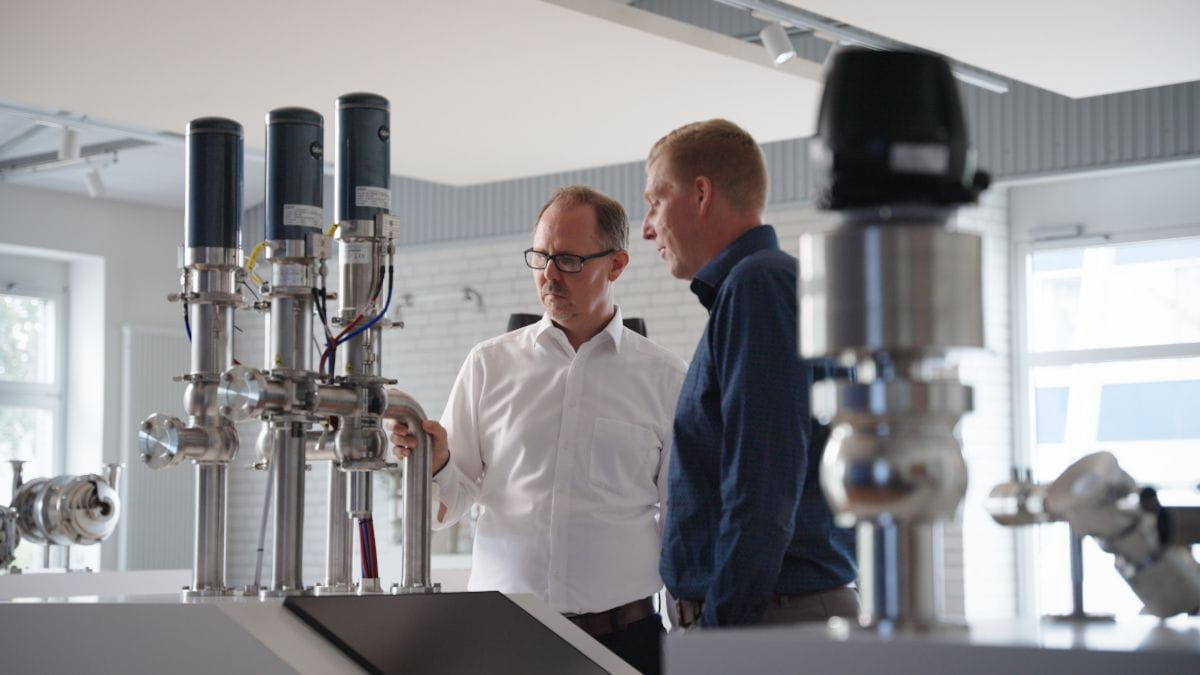
Comment une vanne révolutionne la production des aliments et des boissons
Dans les installations agroalimentaires, les vannes sont généralement actionnées en utilisant de l'air comprimé. La technologie d'actionnement GEA Hydract® Actuation Technology, quant à elle, actionne les vannes en utilisant de l'eau, au sein d'un circuit fermé à commande numérique. Résultat, une vanne peut être maintenue en place de manière exacte et réglée par petits paliers. Cela se traduit par une consommation d'énergie en baisse et un meilleur contrôle.
