

Die Ultrahocherhitzung (UHT) ist der wichtigste Prozessschritt bei der aseptischen Verarbeitung zur Herstellung sicherer, stabiler flüssiger Milchprodukte, Getränke und Lebensmittel, die Endverbrauchern eine lange Haltbarkeit ohne Kühlung bieten. Wir bei GEA wissen, dass jedes Produkt, das einer UHT-Behandlung unterzogen wird, unter genau definierten Erhitzungs- und Kühlbedingungen verarbeitet werden muss, um vollständige Sicherheit zu gewährleisten und eine hohe Produktqualität zu erhalten. Wir sind uns auch bewusst, dass Sie als Hersteller flexibel bleiben müssen und die Aufgabe haben, die Nachhaltigkeit Ihrer Prozesse zu verbessern, indem Sie den Energie- und Ressourcenverbrauch senken, Abfall reduzieren und den CO2-Fußabdruck minimieren. Wir sind uns auch bewusst, dass Hersteller flexibel bleiben und die Nachhaltigkeit ihrer Prozesse verbessern müssen, indem sie den Energie- und Ressourcenverbrauch senken, Abfall reduzieren und den CO2-Fußabdruck minimieren.
Wir nutzen unser jahrzehntelanges Branchen-, Prozess- und Ingenieurs-Know-how, um eine umfassende Palette an indirekten und direkten UHT-Anlagen zu entwickeln, die, unabhängig von der Kapazität, an Ihre Prozess- und Produktanforderungen angepasst werden können. Wenn möglich, haben wir Energierückgewinnungssysteme in unsere UHT-Anlagen integriert, die bis zu 90 % der Wärmeenergie recyceln können, wodurch der Gesamtenergiebedarf und die Umweltbelastung erheblich reduziert werden.
Unsere UHT-Systeme sind so konzipiert, dass sie schonend, aber effektiv mit wärmeempfindlichen Produkten umgehen und sich ideal für die Verarbeitung anderer anspruchsvoller Produkte eignen, einschließlich solcher, die Partikel oder Fasern enthalten.
Produkte
Zeigt 4 von 5 an

GEA UHT Indirekt
GEA UHT Indirect sorgt für eine gleichmäßige, schonende Erhitzung für eine längere Haltbarkeit bei gleichbleibender Produktqualität, Stabilität und Energieeffizienz.

GEA UHT Indirekt (Product-to-Product)
GEA UHT-Systeme mit Product-to-Product-Wärmetauschern nutzen das Produkt selbst für die Wärmeübertragung und steigern so die Effizienz gegenüber herkömmlichen indirekten Heizmethoden.

GEA UHT-Pilotanlage
Unsere modulare UHT-Pilotanlage ist äußerst flexibel und für die aseptische Verarbeitung in kleinem Maßstab ausgelegt.

GEA UHT-System mit direkter Infusion
GEA UHT Infusion nutzt schnelle Dampfbeheizung, um die Wärmebelastung im Vergleich zu indirekten Verfahren zu reduzieren und Proteine, Nährstoffe, Geschmack und Farbe für ein frischeres, nährstoffreicheres Produkt zu erhalten.
Unser Ziel ist es, Ihnen Technologien anzubieten, die Ihnen Vertrauen in eine zuverlässige Wärmebehandlung ohne Kompromisse geben. Unsere Experten nehmen sich Zeit, um Ihre Produkte und Prozesse sowie Ihre aktuellen und potenziellen zukünftigen Anforderungen und Erwartungen zu verstehen. Anschließend arbeiten wir mit Ihnen zusammen, um die beste UHT-Anlage für Ihre Bedürfnisse, Ihr Budget und Ihre Konfiguration zu entwerfen und anzupassen. Darüber hinaus bieten wir Pilotanlagen an, damit Sie neue Prozesse evaluieren oder die Produktionsskalierung für bestehende und neue Produkte testen können.

Merkmale
Direkte Dampfinjektion UHT & Direkte Dampfinfusion
- Kombiniert entweder dampfinjektions- oder dampfinfusionsbasierte Direktbeheizung mit Flash-Kühler-Technologie für schnelles Erhitzen und Abkühlen.
- Das Produkt wird nur wenige Sekunden lang auf hoher Temperatur gehalten.
- Kompatibel mit Energierückgewinnungstechnologie.
- Geringere Wärmebelastung im Vergleich zur indirekten Beheizung, wodurch die Denaturierung von Proteinen reduziert und Farbe und Geschmack erhalten bleiben.
- Ideal für wärmeempfindliche Produkte wie Milch, Säuglingsnahrung, Hafergetränke und Sahne.
Im Vergleich zur UHT-Behandlung mit direkter Einspritzheizung sorgen Direktinfusionssysteme für eine noch schonendere Erhitzung, wodurch die durch die Hitze verursachten Auswirkungen weiter reduziert werden können, um die sensorischen und ernährungsphysiologischen Eigenschaften hitzeempfindlicher Produkte besser zu erhalten.

Merkmale
Indirect UHT
- Indirekte Beheizung mit Rohrwärmetauschern für eine zuverlässige Produktbehandlung.
- Kein direkter Kontakt zwischen Heizmedium und Produkt.
- Bis zu 90 % Wärmerückgewinnung durch regenerativen Wärmeaustausch.
- Geringere Betriebskosten durch optimierte Prozessgestaltung.
- Flexible Konfigurationen für vielfältige Produkte und Produktionsanforderungen.
- Präzise Temperaturregelung für gleichbleibende Verarbeitungsergebnisse.
- In der Regel geringerer Wartungsaufwand als bei Direktbeheizungssystemen.
- Geeignet für eine breite Palette von Anwendungen in den Bereichen Getränke, Milchprodukte und Lebensmittel.

Merkmale
Indirekte Produkt-zu-Produkt-UHT
- Ähnliches Konzept wie bei der herkömmlichen indirekten UHT-Technologie, jedoch enthalten die Wärmetauscher das erhitzte Produkt als ursprüngliches Wärmeübertragungsmedium.
- Die Wärmeenergie des heißen, sterilisierten Produkts wird zum Vorheizen des einströmenden kalten Produkts genutzt.
- Die Enderwärmung des vorgewärmten Produkts erfolgt mit konventionelleren Wärmetauschern, die Wasser als Heizmedium verwenden.
- Dieses System ermöglicht im Vergleich zu herkömmlichen indirekten UHT-Erhitzungssystemen einen geringeren Gesamtenergiebedarf, was zu reduzierten Betriebskosten und einer Verringerung des ökologischen Fußabdrucks führt.

Merkmale
UHT-Pilotanlage
- Kleinserienfertigung, ideal für Tests, Prozessoptimierung, Produkt-/Prozessforschung und -entwicklung sowie Qualitätskontrolle.
- Konfigurierbar für direkte (Dampfinjektion oder Infusion) und indirekte Prozesse auf Basis von Wärmetauschern.
- Anpassbar zum Ein- und Austauschen von Wärmetauschern, Homogenisatoren oder Halteröhren.
- Präzise Steuerung von Temperatur und Verweilzeit unter Heizbedingungen.
- Fortschrittliche Überwachungs-, Steuerungs-, Datenerfassungs- und Automatisierungsfunktionen.
- Einfache Probenahme für die Bewertung während des Prozesses und die Qualitätskontrolle.
- Die Ergebnisse der Verarbeitung im Pilotmaßstab sind auf industrielle Systeme übertragbar.
- Geeignet für eine Vielzahl von Produkttypen.


Hochwald Foods
Eines der größten Molkereiunternehmen Deutschlands will in der neuen Anlage jährlich rund 800 Millionen Liter Milch zu hochwertigen Molkereiprodukten verarbeiten.

GEA Insights
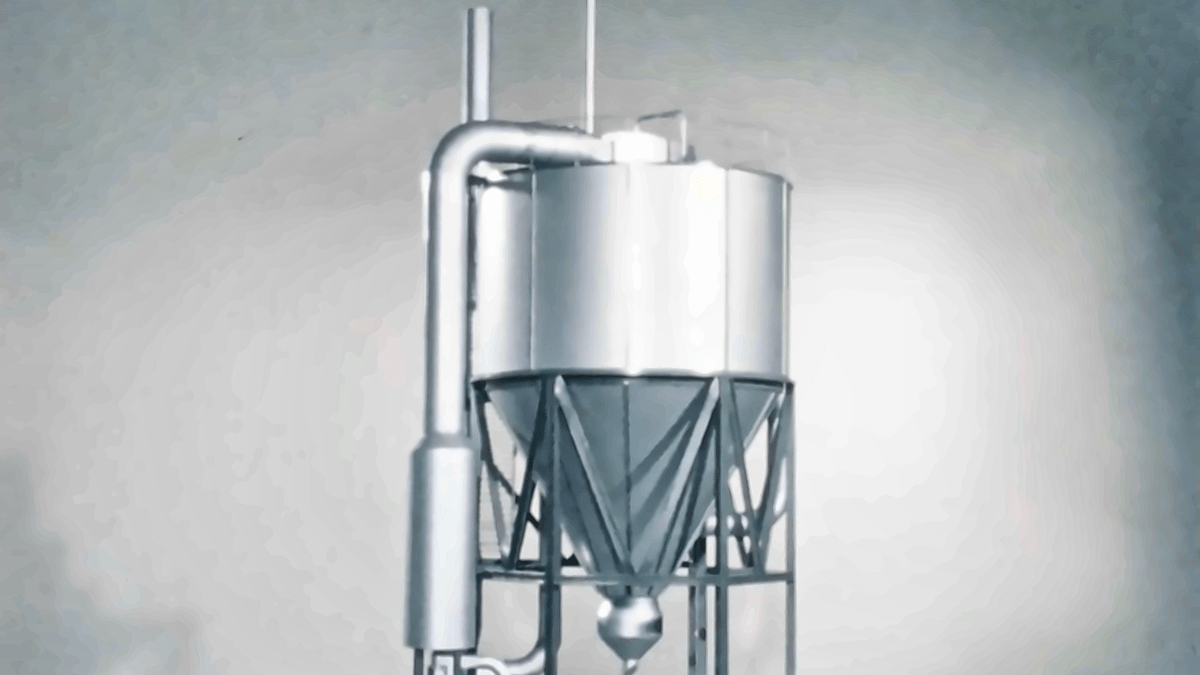
Der Durchbruch, der die Sprühtrocknung revolutionierte
Im Jahr 1976 stellten sich die Ingenieure von NIRO einer neuen Herausforderung im Wettbewerbsumfeld und überdachten die Möglichkeiten der Sprühtrocknung. Aus ihrer Idee entstand der Mehrstufentrockner MSD. Fünfzig Jahre später trägt dasselbe Grundprinzip dazu bei, Flüssigkeiten in Pulver umzuwandeln, die weltweit in unverzichtbaren Ernährungsprodukten und wichtigen Arzneimitteln zum Einsatz kommen. Der MSD wurde durch jahrzehntelanges ingenieurtechnisches Know-how, Kundenfeedback und kontinuierliche Weiterentwicklung verfeinert und steht für eine Erfolgsgeschichte der Innovation mit nachhaltiger Wirkung.

Das Ganze im Blick: Wie Anlagen dauerhaft besser laufen
Eine effiziente Maschine macht noch keine effiziente Produktion. Echte Verbesserungen beginnen oft damit, den Blick über die einzelnen Anlagenelemente hinaus zu richten und zu verstehen, wie sich Prozesse, Energiesysteme und betriebliche Entscheidungen gegenseitig beeinflussen. Ein solcher ganzheitlicher Ansatz hilft beim Identifizieren von Potenzialen, die sonst verborgen bleiben.

Wie eine neue Ventiltechnologie die Produktion von Lebensmitteln und Getränken verändert
In der Lebensmittel- und Getränkeindustrie werden Ventile traditionell mit Druckluft betrieben. Die GEA Hydract®-Antriebstechnologie betätigt Ventile dagegen mit Wasser in einem geschlossenen, digital gesteuerten Kreislauf. Das Ergebnis: Ventile lassen sich präzise in jeder gewünschten Position halten und in fein abgestuften Schritten steuern. Dadurch sinken der Energieverbrauch und gleichzeitig steigt die Prozesskontrolle erheblich.
