
Moduły podające GEA obejmują wannę odbiorczą, do której jest przekazywana masa serowa, ręcznie lub automatycznie, zawierającą przenośnik ślimakowy o długości 500 mm transportujący ser do pneumatycznie sterowanego modułu obcinarki sera. Oferujemy wanny mieszczące od 1000 do 2000 kg produktu, przy czym wanna i sito do odzysku serwatki są wyposażone w czujniki poziomu.
Przenośnik ślimakowy może zostać precyzyjnie zaprogramowany, tak aby obracał się w sposób ciągły lub przerywany. Za sprawą obrotu masa serowa jest podawana do modułu obcinarki sera połączonego z końcową częścią wanny. Obcinarka posiada prowadnice, które przesuwają twaróg pod gilotynę z nożami, które tną go na równoległe paski. Gilotyna posiada napęd pneumatyczny, który można zaprogramować, aby regulować częstotliwość uderzeń.
Czas obrotu przenośnika ślimakowego oraz uderzenia gilotyny są ustawiane niezależnie od siebie, co umożliwia precyzyjną regulację grubości plastrów sera. Pokrojony ser zostaje następnie przetransportowany za pomocą ładowarki ślimakowej na końcu wanny odbiorczej na linie do rozciągania. GEA może dostarczyć komorę dwukierunkową ze sterowaniem pneumatycznym oraz dwa czujniki sonarowe, aby równocześnie zasilać dwie maszyny do rozciągania.
Moduł podający GEA jest zbudowany ze stali nierdzewnej AISI 304 oraz wyposażony w napędy elektromechaniczne i wodoodporny panel sterowania.

Moduły podające GEA obejmują wannę odbiorczą, do której jest przekazywana masa serowa, ręcznie lub automatycznie, zawierającą przenośnik ślimakowy o długości 500 mm transportujący ser do pneumatycznie sterowanego modułu obcinarki sera. Oferujemy wanny mieszczące od 1000 do 2000 kg produktu, przy czym wanna i sito do odzysku serwatki są wyposażone w czujniki poziomu.
Przenośnik ślimakowy może zostać precyzyjnie zaprogramowany, tak aby obracał się w sposób ciągły lub przerywany. Za sprawą obrotu masa serowa jest podawana do modułu obcinarki sera połączonego z końcową częścią wanny. Obcinarka posiada prowadnice, które przesuwają twaróg pod gilotynę z nożami, które tną go na równoległe paski. Gilotyna posiada napęd pneumatyczny, który można zaprogramować, aby regulować częstotliwość uderzeń.
Czas obrotu przenośnika ślimakowego oraz uderzenia gilotyny są ustawiane niezależnie od siebie, co umożliwia precyzyjną regulację grubości plastrów sera. Pokrojony ser zostaje następnie przetransportowany za pomocą ładowarki ślimakowej na końcu wanny odbiorczej na linie do rozciągania. GEA może dostarczyć komorę dwukierunkową ze sterowaniem pneumatycznym oraz dwa czujniki sonarowe, aby równocześnie zasilać dwie maszyny do rozciągania.
Moduł podający GEA jest zbudowany ze stali nierdzewnej AISI 304 oraz wyposażony w napędy elektromechaniczne i wodoodporny panel sterowania.
Downloads
GEA Insights
Przełom, który odmienił suszenie rozpyłowe
W 1976 roku inżynierowie NIRO odpowiedzieli na wyzwanie ze strony konkurencji, na nowo definiując możliwości suszenia rozpyłowego. Ich pomysł dał początek wielostopniowej suszarce MSD. Pięćdziesiąt lat później ta sama podstawowa zasada pomaga przekształcać płyny w proszki wykorzystywane na całym świecie do produkcji niezbędnych produktów żywieniowych i ważnych leków. Historia MSD, doskonalonej przez dziesięciolecia dzięki wiedzy inżynieryjnej, doświadczeniom klientów i ciągłemu rozwojowi, to historia innowacji o trwałym znaczeniu.
Więcej niż maszyna: klucz do poprawy wydajności zakładu
Wydajność maszyny nie przekłada się automatycznie na wydajność fabryki. Prawdziwa poprawa często zaczyna się od wyjścia poza ramy poszczególnych urządzeń i zrozumienia, w jaki sposób wzajemnie na siebie oddziałują procesy, systemy energetyczne i decyzje operacyjne. Jest to podejście kompleksowe, mające na celu odkrycie możliwości, które w przeciwnym razie mogłyby zostać przeoczone.
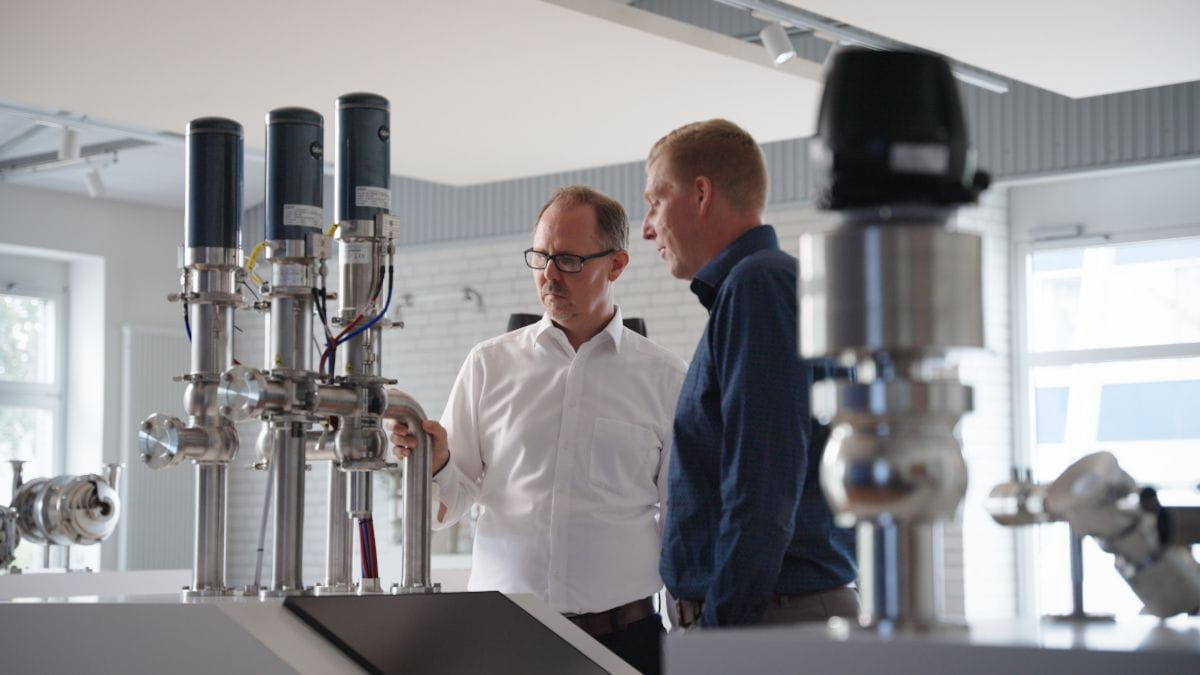
W jaki sposób zawór może wpływać na sposób produkcji żywności i napojów
Zazwyczaj w zakładach produkujących żywność i napoje zawory są uruchamiane za pomocą sprężonego powietrza. Tymczasem w GEA Hydract® Actuation Technology do sterowania zaworami wykorzystuje się wodę w zamkniętym obiegu sterowanym cyfrowo. W rezultacie otrzymujemy zawór, który można precyzyjnie utrzymać w odpowiednim położeniu i sterować nim z dużą dokładnością. Skutkuje to mniejszym zużyciem energii i większą kontrolą.
