

Los consumidores están cambiando a tés y cafés listos para beber como opción conveniente y de gran sabor para refrescarse con nuestras elaboraciones favoritas. Dominados tradicionalmente por zumos, bebidas gaseosas y agua, los estantes refrigerados de los supermercados y otros establecimientos minoristas ahora incluyen una enorme diversidad de tés y cafés listos para beber que ofrecen sabores innovadores para cualquier hora del día. Ingredientes naturales, nuevos sabores y un gusto por lo saludable para todas las edades. Un informe reciente calcula que el mercado de tés y cafés listos para beber crecerá de manera sostenida para alcanzar 116,13 mil millones US$ para 2024.
Con el respaldo de unos amplios conocimientos industriales, nuestros componentes y equipos, seguros e higiénicos, se combinan con un procesamiento sostenible y con eficiencia energética, con la flexibilidad que permite a nuestros clientes crecer y expandir sus gamas de productos. Trabamos en estrecha colaboración con productores de tés y cafés listos para beber de todo el mundo para ocuparnos de cada detalle de la planta, cualquiera que sea el proceso, la línea de producto o la capacidad. Las tecnologías de GEA están diseñadas para ser versátiles, con el fin de que nuestros clientes puedan cambiar fácilmente entre recetas, expandir su producción y procesar nuevos ingredientes y formulaciones. Invertir en las tecnologías de GEA ofrece a los clientes la confianza de obtener unos procesos con máximo rendimiento durante toda la vida útil de la planta.
Las tecnologías de GEA abarcan:
- recepción y manipulación de materias primas
- cocción/extracción, fermentación, tamizado, aclarado y concentración
- mezclado y tratamiento térmico
- llenado y envasado aséptico
- CIP y control del proceso
Nos enfocamos en desarrollar soluciones que ahorren energía, recursos y materiales, y que maximicen el valor que los clientes pueden conseguir de sus inversiones. Elija las soluciones de análisis y automatización GEA para que individualicemos una combinación de equipos y software fácil de usar que le garantizará el procesamiento más eficiente y reproducible, eliminará los errores y el azar de las operaciones manuales y permitirá cambiar de recetas sin ningún problema. Nuestros sistemas de limpieza in situ (CIP) reducen el uso de agua y detergente, a la vez que cumplen los requisitos de higiene más estrictos. Una limpieza más rápida y efectiva significa un retraso y un tiempo de inactividad más cortos al cambiar entre productos, además de permitir que los operadores se enfoquen en otras actividades clave. Instalar una automatización inteligente de la planta para rastrear y ajustar los parámetros de trabajo clave y el proceso completo puede garantizarle la máxima productividad y calidad del producto a partir de valiosos ingredientes, reduciendo el coste total de propiedad y maximizando la amortización de la inversión.
Aplicaciones


Productos y tecnologías
Mostrar 4 de 36

Automatización del proceso
Como integradores de sistemas, unimos nuestro conocimiento sobre la tecnología de procesos y el diseño de plantas a los productos de software de los líderes del mercado.

Bombas de pistones de alta presión
GEA ofrece distintos modelos de bombas de pistón para cada caudal y presión dependiendo de la aplicación, a fin de satisfacer las necesidades más exigentes del mercado. La bomba de homogeneización, por ejemplo, es parte integrante del proceso de secado por atomización para producir leche en polvo, café instantáneo y otros productos similares.

Bombas higiénicas
GEA Hilge ofrece una gama versátil de bombas centrífugas y de desplazamiento positivo para una amplia variedad de aplicaciones sensibles en las industrias de bebidas, alimentaria y farmacéutica.

Centrífuga decantadora
El decantador entra en acción en cuanto el contenido de sólidos en la suspensión que debe procesarse es especialmente alto. Estas máquinas ofrecen una alta eficiencia de aclarado y una máxima deshidratación, además de separar líquidos con la extracción simultánea de sólidos. Los principales requisitos, en este sentido, son una alta velocidad del ...
Downloads
GEA Insights
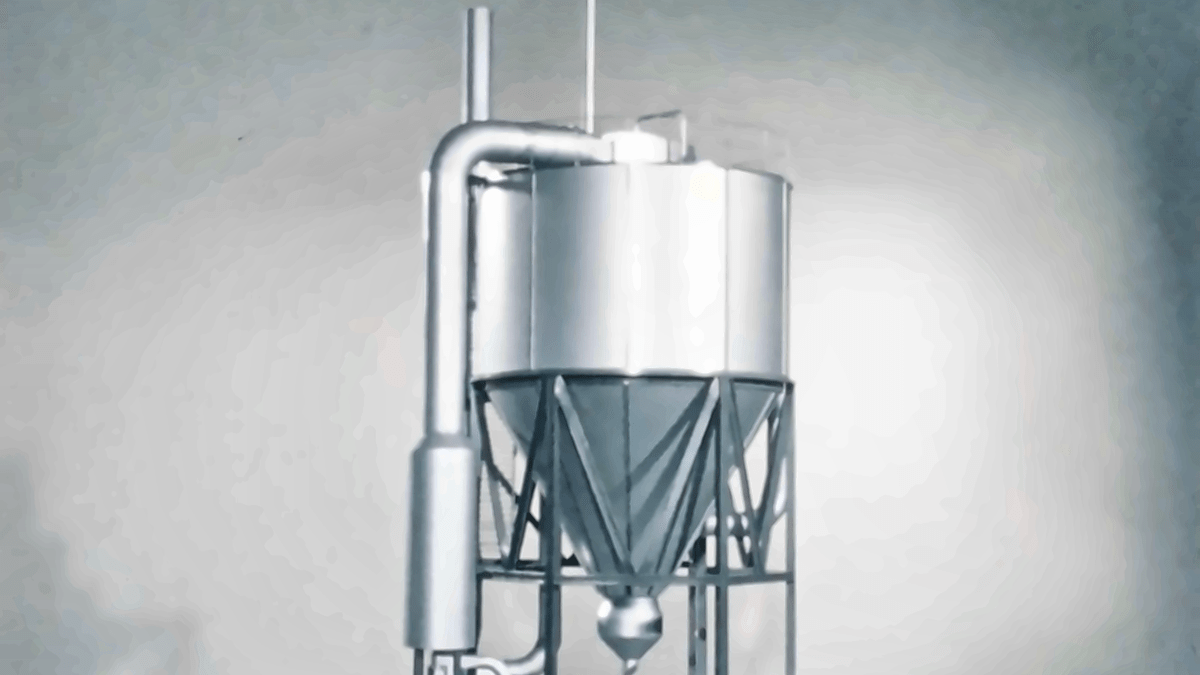
El avance que revolucionó el secado por atomización
En 1976, los ingenieros de NIRO respondieron a un reto competitivo replanteándose las posibilidades del secado por atomización. Su idea se materializó en la torre multietapa MSD. Cincuenta años después, ese mismo principio fundamental contribuye a transformar los líquidos en los productos en polvo que se utilizan en productos nutricionales esenciales y en medicamentos importantes en todo el mundo. Perfeccionada a lo largo de décadas de experiencia en ingeniería, conocimiento de las necesidades de los clientes y desarrollo continuo, la torre de atomización MSD es una historia de innovación con un impacto duradero.
Más allá de la máquina: cómo potenciar el rendimiento de la planta
El hecho de que una máquina sea eficiente no significa que la fábrica lo sea. La mejora real suele comenzar por ir más allá de los equipos individuales y comprender cómo los procesos, los sistemas energéticos y las decisiones operativas se influyen mutuamente. Se trata de un enfoque holístico diseñado para descubrir oportunidades que, de otro modo, podrían pasarse por alto.
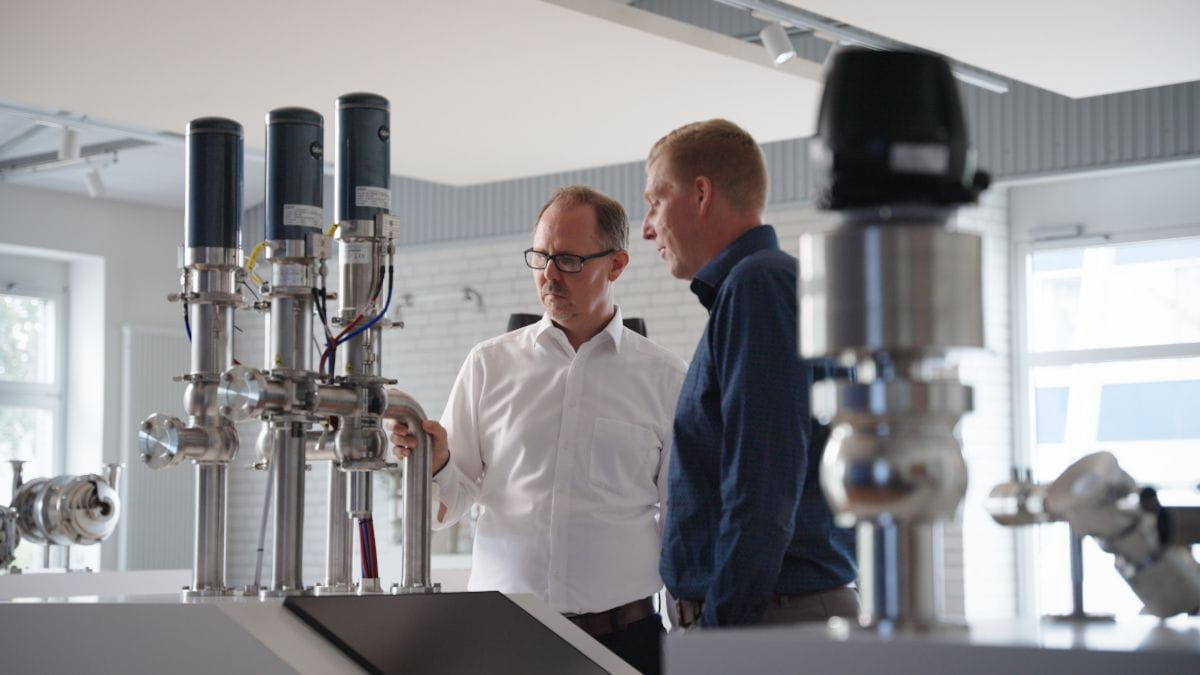
Cómo una válvula transforma la manera de elaborar alimentos y bebidas
En las plantas de alimentación y bebidas, las válvulas suelen accionarse mediante aire comprimido. GEA Hydract® Actuation Technology mueve las válvulas mediante agua, en un circuito cerrado controlado digitalmente. El resultado es una válvula que puede mantenerse en su sitio con exactitud y regularse con precisión. Esto se traduce en un menor consumo energético y un mayor control.
