
Confort d'utilisation et qualité exceptionnels
Les homogénéisateurs One constituent la solution idéale pour les sites de production de petite taille ou de taille moyenne (de 300 à 10 000 l/h) pouvant atteindre jusqu'à 250 bar de pression. Les vannes à haut rendement réduisent la consommation énergétique et garantissent des normes de qualité optimales qui, alliées à la simplicité des composants, constituent le point fort de ces homogénéisateurs à trois pistons.
Fiables et polyvalents, les homogénéisateurs One se distinguent par leur grande simplicité, en termes de conception et d'utilisation, leur facilité d'entretien et leur capacité à satisfaire les besoins en production très variés des industries laitières, alimentaires et des boissons (œufs, lait, yaourt, glace et jus de fruit).
Performances
| Débit max. en l/h | |||||
| Pression en bar | Homogénéisateur GEA One 7TS | Homogénéisateur GEA One 11TS | Homogénéisateur GEA One 15TS | Homogénéisateur GEA One 37TF | Homogénéisateur GEA One 75TF |
| 100 | 1 050 | 3 300 | 4 500 | 8 000 | 10 000 |
| 130 | 1 050 | 2 500 | 3 400 | 8 000 | 10 000 |
| 150 | 1 050 | 2 200 | 3 000 | 7 500 | 10 000 |
| 180 | 1 050 | 1 800 | 2 500 | 6 500 | 10 000 |
| 200 | 850 | 1 650 | 2 200 | 6 000 | 10 000 |
| 210 | 850 | 1 550 | 2 100 | 5 700 | 10 000 |
| 240 | 800 | 1 300 | 1 800 | 5 000 | 10 000 |
| 250 | 650 | 1 300 | 1 800 | de 4 000 à 4 800 | 9 800 |
| Les caractéristiques techniques sont provisoires et peuvent être modifiées sans préavis. | |||||
Les effets de l'homogénéisation
Avec cinq références disponibles, les homogénéisateurs One peuvent répondre à tous les besoins de production, quel que soit le débit, en offrant les avantages suivants :
- Viscosité renforcée du produit
- Meilleure stabilité et durée de vie du produit
- Amélioration de la texture
- Solution ne nécessitant pas l'utilisation d'additifs
- Préservation du goût et de la couleur
Principales caractéristiques
- Facilité d'entretien
- Simple d'emploi
- Rendement et flexibilité élevés
- Coûts d'entretien réduits
- Faible consommation d'énergie
- Commande pneumatique et alarme de pression
Downloads

GEA Insights
La percée qui a révolutionné le séchage par atomisation
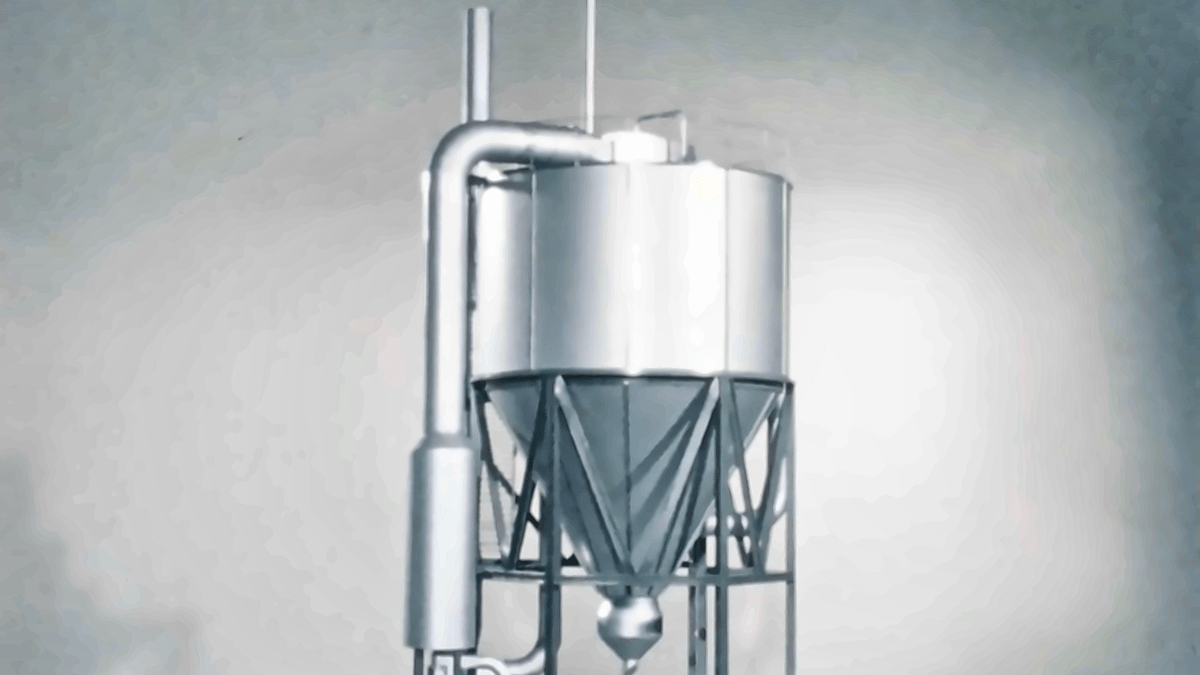
En 1976, les ingénieurs de NIRO répondaient à un défi concurrentiel en repensant ce que pouvait faire le séchage par atomisation. Leur idée est à l'origine du sécheur-atomiseur à plusieurs étages MSD. Cinquante ans plus tard, ce même principe fondamental aide à transformer les liquides en poudres, qui sont utilisées dans des produits nutritionnels essentiels et des médicaments importants partout dans le monde. Perfectionné au cours de plusieurs décennies d'expertise technique, d'enquêtes clientèle et de développement continu, le MSD est une histoire d'innovation aux retombées durables.

Au-delà des machines : exploiter les gisements de performance des installations
Ce n'est pas parce que vous avez des machines efficaces que votre usine l'est. Une trajectoire d'amélioration efficace commence souvent par une analyse qui ne se limite pas aux équipements pris individuellement, et cherche à comprendre comment les processus, les systèmes énergétiques et les décisions opérationnelles s'influencent mutuellement. C'est une démarche holistique, conçue pour repérer des opportunités qui, sans cela, risqueraient de passer inaperçues.

Comment une vanne révolutionne la production des aliments et des boissons
Dans les installations agroalimentaires, les vannes sont généralement actionnées en utilisant de l'air comprimé. La technologie d'actionnement GEA Hydract® Actuation Technology, quant à elle, actionne les vannes en utilisant de l'eau, au sein d'un circuit fermé à commande numérique. Résultat, une vanne peut être maintenue en place de manière exacte et réglée par petits paliers. Cela se traduit par une consommation d'énergie en baisse et un meilleur contrôle.
