


Satisfacer las expectativas de los consumidores
El mundo actual de las bebidas no alcohólicas abarca una variedad casi infinita de bebidas a base de frutas, verduras y agua, zumos, batidos y concentrados. Como consumidores, esperamos que todas nuestras bebidas no alcohólicas sean seguras y conserven sus componentes nutricionales, pero también queremos que tengan un sabor, aspecto y olor estupendos.
Por eso, en GEA llevamos muchos años trabajando con la industria para desarrollar una amplia y flexible gama de soluciones de pasteurización continua, normalizadas e individualizadas, que pueden utilizarse para llenado en caliente, llenado aséptico en frío o llenado ultralimpio.
Soluciones normalizadas y diseñadas a medida

Nuestros equipos normalizados cuentan con todas las funciones, son robustos y pueden entregarse e instalarse rápidamente para un procesado diario fiable. Para aplicaciones más complejas, o si necesita pasar rápidamente de un producto a otro y quiere la flexibilidad necesaria para desarrollar nuevas aplicaciones, podemos colaborar para diseñar un sistema de pasteurización a medida que se integre con sus funciones anteriores y permita procesar varios productos en la misma máquina. En última instancia, nuestro objetivo es asegurarnos de que dispone del mejor sistema para sus requisitos de producto y proceso, adaptado además a la configuración de su planta. Y, por supuesto, puede esperar los más altos niveles de higiene por diseño. Nuestros sistemas de pasteurización ofrecen un mantenimiento sencillo y una limpieza rápida y a fondo.
Recuperar y reciclar energía

Nuestro objetivo es incorporar la sostenibilidad en todas nuestras tecnologías, para que reduzca su uso de energía y recursos, recorte los residuos y los costes, y mejore su productividad y rendimiento, sin comprometer la calidad del producto. Los intercambiadores de calor de placas y tubulares GEA consiguen una recuperación de calor de hasta el 95% y están configurados de serie en todos nuestros pasteurizadores, para que ahorre en costes y reduzca sus necesidades energéticas. Un diseño inteligente, como las entradas de intercambio de calor tubulares patentadas que no se bloquean con las fibras, significa que puede esperar un funcionamiento sin problemas. También hemos desarrollado una tecnología opcional de bomba de calor que le permitiría alcanzar el 100% de recuperación de calor, impulsando y recanalizando el calor residual de otras partes de la planta hacia su proceso de pasteurización. Las bombas de calor GEA pueden configurarse en plantas de pasteurización nuevas y existentes para que prescinda del vapor generado por calderas, reduciendo aún más su huella de carbono.
Mantenerse ágil en mercados que cambian rápidamente

Como productor, puede que tenga que cambiar de producto varias veces al día y desarrollar nuevos productos para mercados en constante cambio. Opciones como los tanques de recuperación y los sistemas de detección de fase mixta ayudan a reducir las pérdidas de producto y a acelerar el cambio de formato, para que no pierda un producto valioso ni tiempo de producción. Y con la automatización completa y el control de la unidad de pasteurización (PU), nuestros sistemas son fáciles de usar y acortan el tiempo de intervención.
He aquí algunos datos y cifras, de un vistazo:
Rango de temperaturas:
- Plantas pasteurizadoras hasta 98 °C
- Pasteurizadores de alto calentamiento hasta 125 °C
- Plantas UHT hasta 145 °C
Rangos de caudal:
- Los intercambiadores de calor de placas están disponibles para caudales de 200 a 120.000 l/h, con una recuperación de calor de hasta el 95% (para productos sin partículas)
- Los intercambiadores de calor tubulares están disponibles para caudales de 200 a 70.000 l/h, con una recuperación de calor de hasta el 92% (para la mayoría de tipos de productos)
- Rango de caudal del 20% al 100% de la velocidad máxima en un pasteurizador con tecnología de doble flujo
Invierta con confianza
Nuestro objetivo es ofrecerle siempre las mejores opciones para sus necesidades, y también disponemos de pruebas en planta piloto, para que evalúe sus procesos haciendo uso de nuestra tecnología de pasteurización. Cuando se trata de pruebas, estamos a su lado.
Downloads

GEA Insights
El avance que revolucionó el secado por atomización
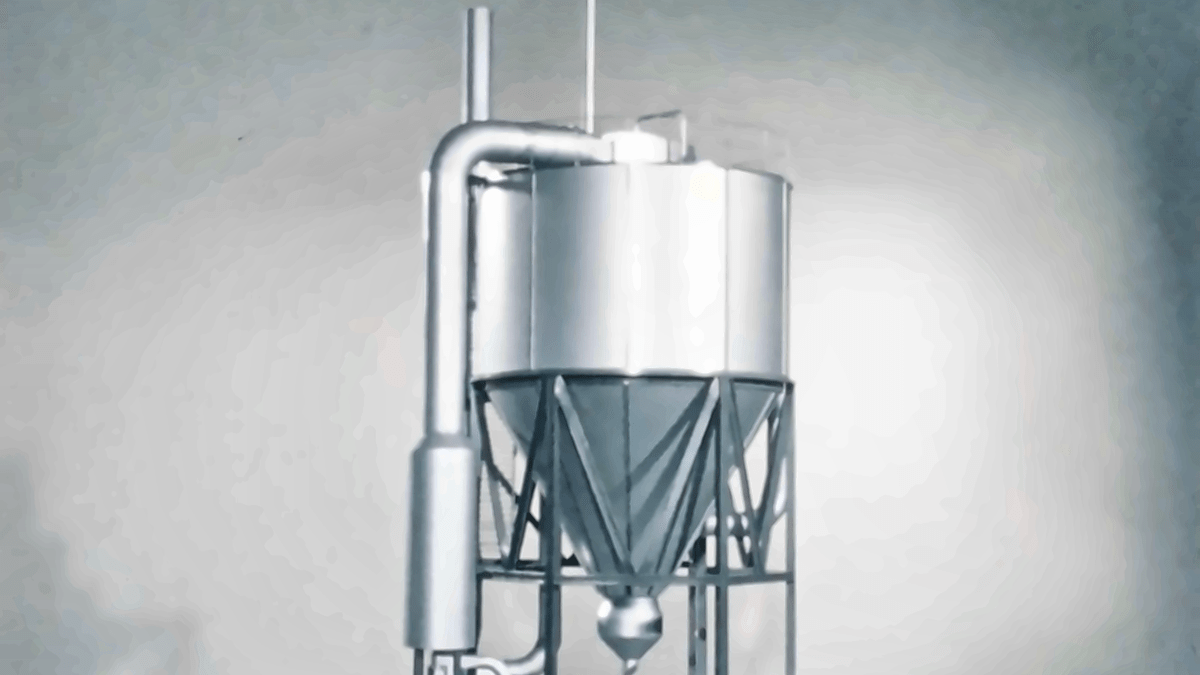
En 1976, los ingenieros de NIRO respondieron a un reto competitivo replanteándose las posibilidades del secado por atomización. Su idea se materializó en la torre multietapa MSD. Cincuenta años después, ese mismo principio fundamental contribuye a transformar los líquidos en los productos en polvo que se utilizan en productos nutricionales esenciales y en medicamentos importantes en todo el mundo. Perfeccionada a lo largo de décadas de experiencia en ingeniería, conocimiento de las necesidades de los clientes y desarrollo continuo, la torre de atomización MSD es una historia de innovación con un impacto duradero.

Más allá de la máquina: cómo potenciar el rendimiento de la planta
El hecho de que una máquina sea eficiente no significa que la fábrica lo sea. La mejora real suele comenzar por ir más allá de los equipos individuales y comprender cómo los procesos, los sistemas energéticos y las decisiones operativas se influyen mutuamente. Se trata de un enfoque holístico diseñado para descubrir oportunidades que, de otro modo, podrían pasarse por alto.

Cómo una válvula transforma la manera de elaborar alimentos y bebidas
En las plantas de alimentación y bebidas, las válvulas suelen accionarse mediante aire comprimido. GEA Hydract® Actuation Technology mueve las válvulas mediante agua, en un circuito cerrado controlado digitalmente. El resultado es una válvula que puede mantenerse en su sitio con exactitud y regularse con precisión. Esto se traduce en un menor consumo energético y un mayor control.
