

La destilación de lotes es muy flexible y se utiliza típicamente para capacidades de pequeñas a medianas. Para unidades más grandes, una planta de destilación continua suele ser más económica y ofrecer mayor eficiencia energética.
Para el proceso de lotes son posibles dos modos de operación:
- En la destilación de lotes con una relación de reflujo fija, los compuestos se separan de acuerdo a un programa de tiempo de producto definido. Esto se basa en los rangos de ebullición de los componentes, que llevan a su fraccionamiento: empezando por los que hierven antes y terminando por los más gruesos. La aplicación clásica consiste en un fraccionamiento de mezclas de varios componentes.
- La destilación de lotes con una relación de reflujo variable permite destilar a una concentración constante del destilado; se aplica cuando es necesario obtener un destilado con un comportamiento físico constante.
Las destilaciones de lotes son frecuentes en la industria farmacéutica para aplicaciones de recuperación de disolventes a pequeña escala, para la purificación de aceites de alto valor, o también en las unidades de tratamiento de aguas residuales que son de reducida capacidad.

Key applications
Food, beverage and ingredients
Solvent recovery and recycling
Chemical product purification
Flavors, fragrances and essential oils
Pharmaceutical manufacturing
Bio-based chemicals

Downloads
Productos relacionados

Deshidratación y Purificación
Cuando se requiere una pureza del producto superior a las concentraciones viables por medio de rectificación, una de estas tecnologías se pone en acción: Tecnología de Tamiz Molecular, Destilación con inclusor, y Pervaporación por Membrana Hidrofílica.

Recalentador para plantas de destilación
GEA utiliza distintos tipos de recalentadores para la entrada de energía en las columnas de destilación. La elección del tipo adecuado depende del proceso circundante y de los parámetros del producto.

Plantas de destilación climatizadas MVR / TVR
La recompresión de vapor térmica permite que los chorros de vapor eleven el nivel de temperatura de los flujos de vapor en la planta. De este modo, la condensación de estos flujos reforzados se emplea para el calentamiento o la evaporación de caudales de proceso de temperatura inferior. Por lo tanto se minimiza el consumo de vapor.

Integración de Procesos
Líneas de producción con pasos de proceso integrado optimizados.
GEA Insights
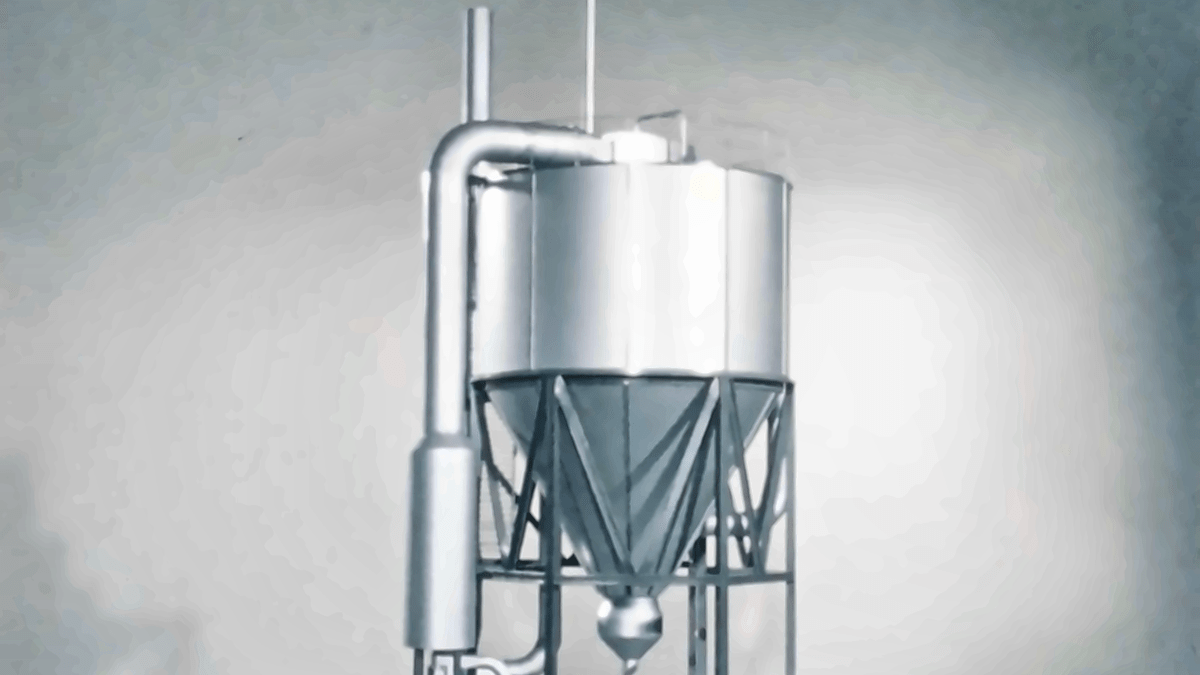
El avance que revolucionó el secado por atomización
En 1976, los ingenieros de NIRO respondieron a un reto competitivo replanteándose las posibilidades del secado por atomización. Su idea se materializó en la torre multietapa MSD. Cincuenta años después, ese mismo principio fundamental contribuye a transformar los líquidos en los productos en polvo que se utilizan en productos nutricionales esenciales y en medicamentos importantes en todo el mundo. Perfeccionada a lo largo de décadas de experiencia en ingeniería, conocimiento de las necesidades de los clientes y desarrollo continuo, la torre de atomización MSD es una historia de innovación con un impacto duradero.

Más allá de la máquina: cómo potenciar el rendimiento de la planta
El hecho de que una máquina sea eficiente no significa que la fábrica lo sea. La mejora real suele comenzar por ir más allá de los equipos individuales y comprender cómo los procesos, los sistemas energéticos y las decisiones operativas se influyen mutuamente. Se trata de un enfoque holístico diseñado para descubrir oportunidades que, de otro modo, podrían pasarse por alto.

Cómo una válvula transforma la manera de elaborar alimentos y bebidas
En las plantas de alimentación y bebidas, las válvulas suelen accionarse mediante aire comprimido. GEA Hydract® Actuation Technology mueve las válvulas mediante agua, en un circuito cerrado controlado digitalmente. El resultado es una válvula que puede mantenerse en su sitio con exactitud y regularse con precisión. Esto se traduce en un menor consumo energético y un mayor control.
