
Producción de Cultivos Alimentarios Microbianos
Los cultivos alimentarios microbianos (MFC) son bacterias vivas, levaduras y mohos que se emplean para fabricar una amplia gama de alimentos para animales y seres humanos: desde verduras fermentadas hasta chucrut, salsa de soja, queso y yogures. Mientras que los cultivos iniciadores son preparaciones MFC que mejoran el sabor, color, textura o valor nutricional, los cultivos probióticos son microorganismos vivos que pueden tener un efecto saludable. Sin embargo, hay tener mucho cuidado para mantener miles de millones de microbios en condiciones viables.
Cultivo iniciador
A veces los fabricantes quieren producir cepas microbianas individuales. Sin embargo, quizá esté fabricando cientos de tipos de cultivos iniciadores y probióticos, y es importante que los equipos que utilice ayuden a evitar la contaminación cruzada. El punto inicial de la producción suele ser un ‘cultivo madre’ que se suministra congelado y muy concentrado.
Fermentación
Este concentrado se utiliza para fabricar una solución previa al cultivo, que se hace crecer – y se escala – mediante un fermentador de cultivo y un fermentador previo hasta una etapa de fermentación a escala total con una capacidad de miles de litros.
Separación
Después de su cultivo en los fermentadores, la biomasa debe ser separada con cuidado, en condiciones asépticas, de la solución fermentada en que se ha multiplicado. Esta etapa requiere grandes precauciones, ya que los microbios solo serán eficaces si están vivos. Los esfuerzos de cizallamiento en la etapa de separación pueden ser dañinos. Las células concentradas se pueden procesar por congelación o secado por atomización y su posterior peletización.
Liofilización
El siguiente paso más frecuente con los cultivos iniciadores es su liofilización. Una vez liofilizados, estos cultivos presentan una larga duración de almacenamiento. Así, los cultivos individuales pueden ser combinados, más tarde, de acuerdo con recetas específicas de cultivos iniciadores, antes de su envasado.
Secado por atomización
En el caso de productos probióticos, los fabricantes suelen preferir los secadores por atomización, con lecho fluidizado en la siguiente etapa. Cuanto menor es el contenido de agua de las bacterias, mayor es su tasa de supervivencia.
Peletización
En las aplicaciones con lácteos, los cultivos concentrados pueden alimentarse directamente desde el separador al nitrógeno líquido para su ultracongelación. Después, se procesan en pastillas pequeñas que se envasan y almacenan ultracongeladas.
Productos y tecnologías
Mostrar 4 de 13

Bloque de compresión del homogeneizador
Los cabezales de compresión de GEA son el elemento central del homogeneizador puesto que bombean el producto a alta presión hasta que fluye por el interior de la válvula de homogeneización y de esta forma activan el proceso de homogeneización.

Bombas higiénicas
GEA Hilge ofrece una gama versátil de bombas centrífugas y de desplazamiento positivo para una amplia variedad de aplicaciones sensibles en las industrias de bebidas, alimentaria y farmacéutica.

Homogeneizadores de laboratorio
Los homogeneizadores de laboratorio de GEA son equipos pequeños y compactos que permiten comprobar los efectos de la homogeneización en el producto y determinar cuáles son los mejores parámetros del proceso.

Homogeneizadores industriales
Los homogeneizadores industriales de GEA son máquinas que constan de dos elementos fundamentales: un bloque de compresión que permite bombear el producto a alta presión y una válvula de homogeneización capaz de micronizar las partículas dispersas hasta que alcancen el tamaño de micrómetros y nanómetros, dependiendo de las características del prod...
Downloads
GEA Insights
El avance que revolucionó el secado por atomización
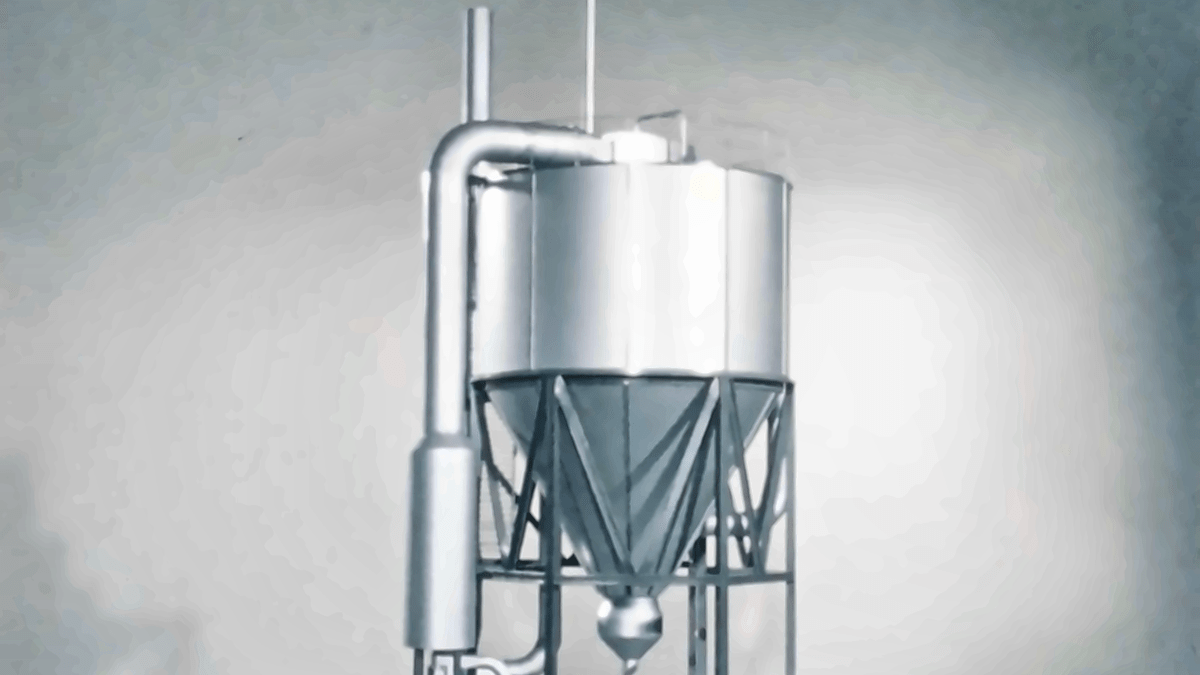
En 1976, los ingenieros de NIRO respondieron a un reto competitivo replanteándose las posibilidades del secado por atomización. Su idea se materializó en la torre multietapa MSD. Cincuenta años después, ese mismo principio fundamental contribuye a transformar los líquidos en los productos en polvo que se utilizan en productos nutricionales esenciales y en medicamentos importantes en todo el mundo. Perfeccionada a lo largo de décadas de experiencia en ingeniería, conocimiento de las necesidades de los clientes y desarrollo continuo, la torre de atomización MSD es una historia de innovación con un impacto duradero.

Más allá de la máquina: cómo potenciar el rendimiento de la planta
El hecho de que una máquina sea eficiente no significa que la fábrica lo sea. La mejora real suele comenzar por ir más allá de los equipos individuales y comprender cómo los procesos, los sistemas energéticos y las decisiones operativas se influyen mutuamente. Se trata de un enfoque holístico diseñado para descubrir oportunidades que, de otro modo, podrían pasarse por alto.

Cómo una válvula transforma la manera de elaborar alimentos y bebidas
En las plantas de alimentación y bebidas, las válvulas suelen accionarse mediante aire comprimido. GEA Hydract® Actuation Technology mueve las válvulas mediante agua, en un circuito cerrado controlado digitalmente. El resultado es una válvula que puede mantenerse en su sitio con exactitud y regularse con precisión. Esto se traduce en un menor consumo energético y un mayor control.
