
La tecnología de mezcla se convirtió, sin hacer ruido, en una decisión estratégica
Durante casi tres décadas, la mezcla se trató como una consecuencia de la estrategia de producto. Marketing definía el portafolio, operaciones dimensionaba los tanques y la sala de mezcla era una línea de costo: necesaria, poco vistosa, rara vez discutida por encima del nivel de planta.
Ese orden se invirtió. Hoy, la arquitectura de mezcla determina cada vez más qué estrategias de portafolio están siquiera al alcance de una empresa. Una planta donde un cambio de receta cuesta ocho horas y un ciclo completo de CIP no puede operar cuarenta SKU de forma creíble, diga lo que diga el plan comercial. Una planta que cambia de receta en minutos puede perseguir una tendencia que aparece en el mercado en marzo y desaparece en septiembre.
La tecnología ya no ejecuta la estrategia. Le pone el techo.
Lo que realmente cambió: no más SKU, sino menos previsibilidad
Es tentador resumir los últimos años como una proliferación de SKU, pero eso se queda corto. Los portafolios no solo crecieron: se volvieron volátiles. Los cócteles RTD, las bebidas funcionales, los hard seltzers y las variantes reducidas en azúcar comparten una característica: la demanda por SKU es genuinamente difícil de pronosticar. Un sabor puede superar su plan en 300 % o desaparecer sin hacer ruido. Las marcas propias y los acuerdos de maquila agregan una segunda capa de variabilidad que la planta no controla en absoluto. Y los ciclos del retail acortan la ventana en la que un producto nuevo tiene que estar en el anaquel. La respuesta industrial clásica a la volatilidad de la demanda es el inventario: producir por adelantado y amortiguar la incertidumbre con stock. En bebidas, esa respuesta se encareció en tres frentes a la vez: la vida útil limita cuánto puede esperar el producto terminado, el capital de trabajo inmovilizado en decenas de SKU terminados ya es una cifra que se discute en el directorio, y cada unidad producida contra un pronóstico equivocado se pierde por completo. Así que el requisito cambió. La tarea ya no es producir volumen de forma eficiente. Es producir una mezcla incierta de forma eficiente, y esos son problemas de ingeniería distintos.
La pregunta no es batch versus en línea
Planteado como una comparación de tecnologías, batch versus en línea es un debate sin ganador. Ambas funcionan. Ambas son maduras. Ambas tienen instalaciones operando bien.
La pregunta más útil es de arquitectura: ¿en qué punto de la cadena de proceso el producto se convierte, de forma irreversible, en un SKU específico?
Ese punto —el punto de desacople— es donde termina la flexibilidad y comienza el compromiso. Todo lo que está aguas arriba es común, reutilizable, y todavía puede servir a varios productos terminados. Todo lo que está aguas abajo queda dedicado a una sola receta. La mezcla por lotes y la mezcla continua no son filosofías opuestas: son herramientas para ubicar ese punto donde tiene sentido económico.
Esta es además la posición de GEA, no una concesión retórica. Cuando una planta hace cambios de producto frecuentes, o maneja formulaciones con ingredientes secos que llegan en envases pequeños, una planta de mezcla batch puede ser la opción sensata. Y en muchas operaciones, la configuración más ventajosa es una combinación de mezcla por lotes y mezcla continua, no una que desplace a la otra.
Lo que significa que la conversación interesante no es ¿nos pasamos a mezcla en línea?
Es ¿dónde debería estar nuestro punto de desacople, y cuánto nos cuesta moverlo?
Late Manufacturing no es nuevo. Su relevancia económica sí.
Postergar la diferenciación del producto hasta el último momento posible es una idea antigua. La industria automotriz lo hace desde hace décadas. Los fabricantes de electrónica mantienen hardware genérico y lo localizan al final. Las tiendas de pintura dejaron de almacenar colores terminados y empezaron a teñir una base común en el punto de venta: la versión más fácil de visualizar del concepto. El principio se llama postergación, o Late Manufacturing, y no tiene nada de novedoso. Lo que cambió es la aritmética. Cuando una planta operaba diez recetas estables en campañas largas, el valor de postergar el compromiso era modesto: el pronóstico era lo bastante confiable como para que comprometerse temprano costara poco. La economía de la postergación crece con dos variables: el número de variantes que comparten una base común y el error del pronóstico de demanda. Ambas han subido con fuerza al mismo tiempo en la industria de bebidas de la región. Dicho de forma simple: el Late Manufacturing siempre fue una buena idea. Recientemente se volvió una idea rentable. Cuanto más tiempo se mantenga flexible la base común, más tarde se puede decidir Este es el núcleo operativo del argumento, y vale la pena ser concretos sobre lo que significa en una línea.
En una arquitectura convencional, la decisión «esto es un seltzer de maracuyá» se toma al llenar un tanque batch, horas o días antes de que el producto llegue a la llenadora. Desde ese momento, el volumen queda comprometido. Si el pedido cambia, la programación se atrasa o el pronóstico estaba equivocado, las opciones son almacenar, reprocesar o perder.
En una arquitectura de diferenciación tardía, la planta mantiene una corriente de agua desaireada, una base común o premezcla, y un conjunto de concentrados.
La decisión «esto es un seltzer de maracuyá» se toma en la tubería, minutos antes del llenado, por proporción de dosificación y no por tanque. Aguas arriba de ese punto, el mismo material todavía puede convertirse en cualquier producto de la familia.
De ahí se desprenden tres consecuencias, y conviene separarlas porque en la organización a cada persona le importa una distinta:
- El horizonte de compromiso se reduce de días a minutos, de modo que las señales de demanda llegan antes de comprometer el material, no después.
- Las corridas cortas dejan de ser un castigo. Cuando un cambio de producto es un ajuste de parámetros y no un procedimiento de tanque, el tamaño mínimo económico de lote baja, y con él la barrera para lanzar o probar una variante.
- La exposición a pérdidas se reduce, porque el inventario se mantiene en forma flexible y no en forma terminada y de propósito único.
Nada de esto elimina la verificación. La reubica. En lugar de confirmar la especificación tomando muestras de un tanque terminado cuando los insumos ya se gastaron, la medición de Brix y conductividad en línea cubre el producto en proceso de forma continua, compensando desviaciones antes de que lleguen a la llenadora. El registro de liberación cubre toda la corrida, no una muestra.
La flexibilidad no es un fin en sí misma
Aquí es donde un artículo técnico honesto tiene que bajar la velocidad, porque la flexibilidad es fácil de sobrevender.
Cada incremento de flexibilidad tiene un precio: más líneas de dosificación, más instrumentación, más complejidad de control, más tiempo de puesta en marcha, más que validar y mantener. Una planta que compra flexibilidad que no necesita compró costo, no capacidad.
La flexibilidad solo se paga donde la variabilidad es real. Antes de especificar cualquier cosa, cuatro números suelen resolver la pregunta:
- ¿Cuánto cuesta realmente un cambio de producto, en horas, pérdida de producto, agua y CIP?
- ¿Cuántos cambios por semana exige la programación actual, y hacia dónde va esa cifra en tres años?
- ¿Cuánto se pierde al año por errores de pronóstico y producto terminado próximo a vencer?
- ¿Cuánto capital de trabajo está inmovilizado en producto terminado que podría estar en una base común?
Si esos números son pequeños —un portafolio estable, tres recetas, volumen predecible—, una planta batch bien operada es muy probablemente la respuesta correcta, y ningún argumento de proceso debería convencer a nadie de lo contrario. Si esos números son grandes y crecientes, van a seguir creciendo, cambie o no la arquitectura de mezcla.
La tecnología tiene que encajar en la infraestructura que ya existe
Los proyectos greenfield son la excepción. La mayoría de las decisiones se toman dentro de un edificio que ya tiene una sala de jarabes, una capacidad de CIP definida, llenadoras con velocidad fija, una plataforma de automatización que TI no quiere reemplazar y un layout que condiciona todo.
Una arquitectura que solo funciona como reconstrucción total no es una estrategia: es una propuesta que va a perder frente al comité de capex. Lo que importa en la práctica es si la tecnología puede integrarse a la planta existente por etapas: si la sala de jarabes se puede convertir sin tocar el manejo de bebida terminada, si un skid se puede conectar a líneas existentes sin reestructurar el edificio, si el primer paso se justifica con su propio retorno y no con el estado final completo.
Por eso la modularidad es un requisito de ingeniería real y no un adjetivo de catálogo. Las unidades compactas y probadas en fábrica concentran el trabajo en sitio en la integración y no en la construcción, que es lo que hace viable un camino por etapas.
Tres tecnologías, una arquitectura
Vista a través del punto de desacople, la cartera de GEA para bebidas no alcohólicas deja de parecer un conjunto de productos que compiten entre sí y empieza a parecer un conjunto de posiciones sobre un mismo eje:
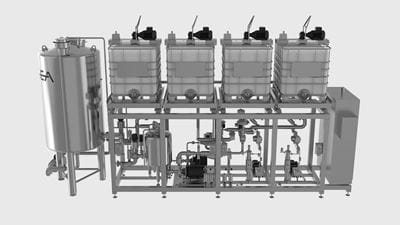
GEA DICON-S — mezcla continua de jarabe en línea, con medición de Brix y conductividad durante la operación y un tanque pulmón compacto que alimenta varias llenadoras con jarabe consistente. Aquí se elabora normalmente la base común: el material estable y reutilizable que compartirán varios productos terminados.
GEA DICON® — mezcla continua en línea de la bebida terminada, con los componentes dosificados en proporciones exactas directamente en la tubería y monitoreados por medición de Brix y conductividad en línea. El número de componentes no está limitado y las líneas de concentrado pueden dosificarse desde alrededor de 1 l/h, lo que hace viable una diferenciación fina. Este es el punto donde el producto deja de ser base común y se vuelve un SKU específico.
GEA DICAR-C — carbonatación continua de alta precisión para bebidas no alcohólicas. Comprende un saturador de CO₂ con sus accesorios, tanque de carbonatación y unidad de análisis, y se combina con la mezcla en línea DICON para entregar la bebida carbonatada terminada sin pasos intermedios.
La arquitectura que resulta se enuncia fácil: DICON-S prepara la base común aguas arriba; DICON hace la diferenciación tardía y DICAR-C fija el CO₂ aguas abajo. El punto de desacople queda entre la sala de jarabes y la mezcla final, y cuanto más abajo se ubique, más tiempo se mantiene flexible la base. Dónde ponerlo es una decisión de diseño, no una compra de producto.
En resumen:
La volatilidad del portafolio ya no es una fase, sino el entorno en el que competirán las plantas de bebidas en Latinoamérica. La clave no es elegir entre batch o continuo, sino decidir qué tan tarde puede definirse el producto y diseñar el proceso en consecuencia.
El batch penaliza cada SKU impredecible. El Late Manufacturing reduce esa penalidad. Todo lo que hay en medio es ingeniería.
