
Herausragende Effizienz
Die neuesten GEA Dekanter, die ecoforce-Serie, überzeugen durch Top-Leistung, die durch eine angepasste Trommeldrehzahl und einen geringen Energieverbrauch erreicht wird. Der drehmomentstarke GEA summationdrive liefert zuverlässig die optimale Differenzdrehzahl, die den bestmöglichen Betrieb gewährleistet. Es wird nur die tatsächlich erforderliche Leistung den Motoren zugeführt. Mit anderen Worten, der Antrieb arbeitet extrem energieeffizient.
Einfache Wartung
GEA-Getriebe für GEA-Dekanter: Die Getriebe der ecoforce-Serie werden in unseren hauseigenen Produktionsstätten gefertigt. Nur so können wir sie optimal an die jeweilige Dekanterkonfiguration anpassen. Insgesamt stehen sieben Getriebegrößen zusammen mit drei Getriebetypen, die über Dekantergröße und -modell klassifiziert werden, zur Integration in die Serie zur Verfügung.
Die Dekanter wurden konsequent auf Dauerbetrieb und höchste Verfügbarkeit ausgelegt.
Aus diesem Grund wurden das Getriebe aus dem Chassis herausgenommen und außen angebracht. Die Produkttemperatur wird dadurch kaum durch das Getriebe beeinflusst, während es schneller für den Servicetechniker zugänglich ist. Dies gilt für alle Bereiche des Dekanters, die regelmäßig gewartet werden müssen. Die Maschine ist schnell wieder einsatzbereit.
Dekanter-Serie in hygienischem Design
Die GEA ecoforce-Dekanter werden in verschiedenen Hygienestufen angeboten, um außergewöhnlich hohe Produkt- und Prozesssicherheit insbesondere für mikrobiell empfindliche Produkte zu gewährleisten.
Dieses besondere Design garantiert dem Anwender eine hygienische und reproduzierbare Verarbeitung und Produktion von Lebensmitteln höchster Qualität.
Die Dekanter sind vollständig CIP-fähig und ermöglichen eine reproduzierbare Reinigung, und garantieren dem Anwender so einen umfassenden Prozess und Produktsicherheit
Hygienisches Design
Hygienische Konstruktion nach KundenanforderungenIn enger Zusammenarbeit mit unseren Kunden und in Abstimmung mit einem Hygiene-Berater wurde eine Spezifikation erstellt, die als Grundlage für ein lebensmitteltechnologisch konformes Design dient. Führende Kunden in der Milchwirtschaft haben sich aus diesem Grund für diese neue Dekanter-Technologie zur Herstellung von Kasein und Laktose entschieden.Hygienische Dekanter-Technologie erfüllt individuelle Kundenanforderungen

Abhängig von den Hygieneanforderungen eines Kunden können wir unterschiedliche Hygienestufen anbieten. Kunden können je an individuellem Anforderungsprofil des Produkts zwischen den Versionen „Standard“, „Comfort“ und „Advanced“ wählen. Die „Advanced“ Versionen bieten hygienisches Design nach EHEDG- und 3A-Richtlinien.
Diese Versionen unterscheiden sich in den folgenden Aspekten:
- Nutloser Produkttransport
- Verschweißte oder verschraubte Sprühdüsen
- Aseptischer oder Standard-Flansch
- Oberflächenveredelung der produktberührten Teile
- Art der Fördersystem (hermetisch oder offen)
- Abdichtung von Nuten, Spalten und Schraubenköpfen
- Lackierung (strukturierter oder glatter Lack)
Der Rotor überzeugt auch dadurch, dass er keine Nuten verwendet und die Oberflächen der Produkt- und CIP-Flüssigkeits-berührten Teile eine Rauigkeit von Ra < 0,8 µm im höchsten hygienischen Dekanterstandard aufweisen
Auch andere Kunden aus der Lebensmittelbranche können jetzt von den Bewertungen der Milchdekanter aus der GEA ecoforce-Serie profitieren, die in zahlreichen europäischen Molkereien eingesetzt werden, und einen Dekanter wählen, der für ihre spezifischen Hygieneanforderungen am besten geeignet ist.
Schnecke
- Glatte Oberflächen (Ra 0,8 µm)
- Hermetischer Schneckenkörper mit anderen Designfunktionen für „Advanced“-Ausführung
Feststoffaustrag
- Optimiertes Design des Feststoffaustrags
- Keine Möglichkeiten für Produktanhaftungen
Haube
Ausgeklügelte Sprühdüsen-Anordnung
Sprühdüsen
- Verschweißt
- Optimierte Sprühzyklensequenz
Hermetisches Fördersystem
- Rotierendes Einlaufrohr und Kasten-Verteiler
- Schonende Produktbeschleunigung
- Definiertes CIP-Programm
Trommelmantel
- Glatte Oberflächen
- Verbesserte CIP-Fähigkeit
Maschinenportfolio
Technische Merkmale und LeistungsdatenBeide Dekanter-Designs entsprechen den Anforderungen für eine vollständig CIP-fähige Maschine. Beide Dekanter können wahlweise mit dem GEA Zustandsüberwachungssystem für die kontinuierliche Überwachung der Maschinen als Grundlage für eine gezielte, proaktive Instandhaltung ausgestattet werden.Leistung
Typ MCE:
- Käsestaub: 2000 - 4000 l/h
- Käse-Anwendungen: 2000 - 6000 l/h
- Kasein-Anwendungen: 2000 - 6000 l/h
- Laktose: 500 - 3000 kg/h
Typ ecoforce:
- Käsestaub: 2000 - 6000 l/h
- Käse-Anwendungen: 3000 - 45.000 l/h
- Kasein-Anwendungen: 2000 - 60.000 l/h
- Laktose: 1000 - 15.000 kg/h
Ausstattungsoptionen
Typ MCE:
- Zulaufmengenregelung
- Prozesssteuerung (PLC)
- Motorsteuerung (MCC)
- GEA Zustandsüberwachung
Typ ecoforce:
- Prozesssteuerung (PLC)
- Motorsteuerung (MCC)
- Zusätzliches Prozessequipment wie Tanks, Ventile, Pumpen und Regeltechnik
- Zustandsüberwachungssystem für proaktive Instandhaltung
- Zulaufmengenregelung
- Gegendruckregelung der Schälscheibe
- Modernstes hygienisches Design nach EHEDG- und 3-A-Richtlinien
Thema
Frischkäse neu entdeckt mit GEA Trenntechnologie
Downloads
Verwandte Produkte

Düsenseparatoren für Frischkäse, Rahmfrischkäse und Labneh
GEA hat hochflexible Zentrifugen für verschiedene Frischkäse- und Joghurtanwendungen entwickelt.

Separatoren für Doppelrahmfrischkäse
Zur Herstellung von Doppelrahmfrischkäse aus fetthaltiger Milch mit einem Fettgehalt von 8 bis 12 Prozent. Angetrieben von einem kupplungslosen, frequenzgesteuerten Drehstrommotor über einen Flachriemen.

Automation & Controls Separation
Even the best centrifuges cannot function optimally if they are not partnered with control systems of equal quality. For their range of separators and decanters, GEA offers standardized as well as tailor-made solutions for machine automation with many features to meet customer requirements.
Service-Produkte

Remote-Abnahmeprüfungen für GEA Zentrifugen
Für Sie ist die Abnahmeprüfung (Factory Acceptance Test, FAT) Ihrer Zentrifuge aufgrund aktueller Reisebeschränkungen, eines sehr engen Zeitplans oder anderer dringender Gründe nicht vor Ort möglich? Sie suchen generell nach Möglichkeiten, Geschäftsprozesse digitaler zu gestalten sowie den Zeit- und Kostenaufwand nachhaltig zu reduzieren? Auch hi...

Internationales Reparaturnetzwerk für GEA Zentrifugen
Korrektive Reparaturen für Ihre GEA Separatoren und Dekanter
GEA Insights
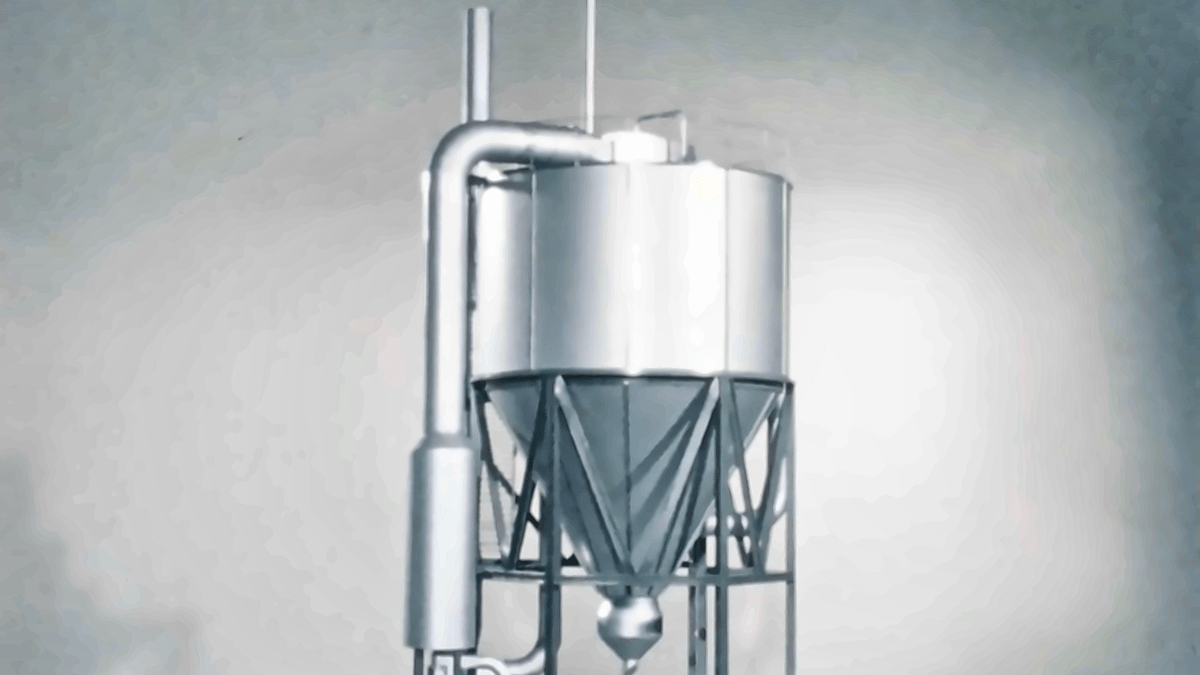
The breakthrough that changed spray drying
In 1976, NIRO engineers responded to a competitive challenge by rethinking what spray drying could do. Their idea became the multi-stage dryer MSD. Fifty years later, the same fundamental principle helps turn liquids into the powders used in essential nutrition products and important medicines around the world. Refined through decades of engineering expertise, customer insight and continuous development, MSD is a story of innovation with lasting impact.

Das Ganze im Blick: Wie Anlagen dauerhaft besser laufen
Eine effiziente Maschine macht noch keine effiziente Produktion. Echte Verbesserungen beginnen oft damit, den Blick über die einzelnen Anlagenelemente hinaus zu richten und zu verstehen, wie sich Prozesse, Energiesysteme und betriebliche Entscheidungen gegenseitig beeinflussen. Ein solcher ganzheitlicher Ansatz hilft beim Identifizieren von Potenzialen, die sonst verborgen bleiben.

Wie eine neue Ventiltechnologie die Produktion von Lebensmitteln und Getränken verändert
In der Lebensmittel- und Getränkeindustrie werden Ventile traditionell mit Druckluft betrieben. Die GEA Hydract®-Antriebstechnologie betätigt Ventile dagegen mit Wasser in einem geschlossenen, digital gesteuerten Kreislauf. Das Ergebnis: Ventile lassen sich präzise in jeder gewünschten Position halten und in fein abgestuften Schritten steuern. Dadurch sinken der Energieverbrauch und gleichzeitig steigt die Prozesskontrolle erheblich.
