
The GEA Advantage
As the demand for large-volume products increases, so does the requirement for higher capacity reactors (up to 20,000 L) to realize economies of scale. GEA has responded to the changing needs of biopharmaceutical manufacturers and developed improved technology solutions to optimize both upstream and, with increasing titers, downstream processing, in terms of time and cost efficiency.
Based on its history of innovation and process development, GEA has a thorough working knowledge of therapeutic protein production and has used this competence to design better media and feeding strategies, optimize the fermentation stage and enhance physicochemical conditions during the manufacturing process.
A leading international supplier of integrated process systems, our extensive portfolio of products, technologies and services includes standard and customized fermenters, separators and entire production lines, as well as plant for the production, storage and distribution of clean utilities. Systems for the preparation of media, fluid management, cell cultivation and purification are also part of our global scope of supply.
As a competent manufacturer of complete plant for the life science industries, GEA is a full-service provider of solutions that meet your exact requirements and specifications. From planning, development and installation to qualification and maintenance, our experienced engineers will collaborate with your project team to supply innovative and efficient process solutions for your applications.
Productos y tecnologías
Mostrar 4 de 12

Bloque de compresión del homogeneizador
Los cabezales de compresión de GEA son el elemento central del homogeneizador puesto que bombean el producto a alta presión hasta que fluye por el interior de la válvula de homogeneización y de esta forma activan el proceso de homogeneización.

Bombas higiénicas
GEA Hilge ofrece una gama versátil de bombas centrífugas y de desplazamiento positivo para una amplia variedad de aplicaciones sensibles en las industrias de bebidas, alimentaria y farmacéutica.

Homogeneizadores de laboratorio
Los homogeneizadores de laboratorio de GEA son equipos pequeños y compactos que permiten comprobar los efectos de la homogeneización en el producto y determinar cuáles son los mejores parámetros del proceso.

Homogeneizadores industriales
Los homogeneizadores industriales de GEA son máquinas que constan de dos elementos fundamentales: un bloque de compresión que permite bombear el producto a alta presión y una válvula de homogeneización capaz de micronizar las partículas dispersas hasta que alcancen el tamaño de micrómetros y nanómetros, dependiendo de las características del prod...
Downloads
GEA Insights
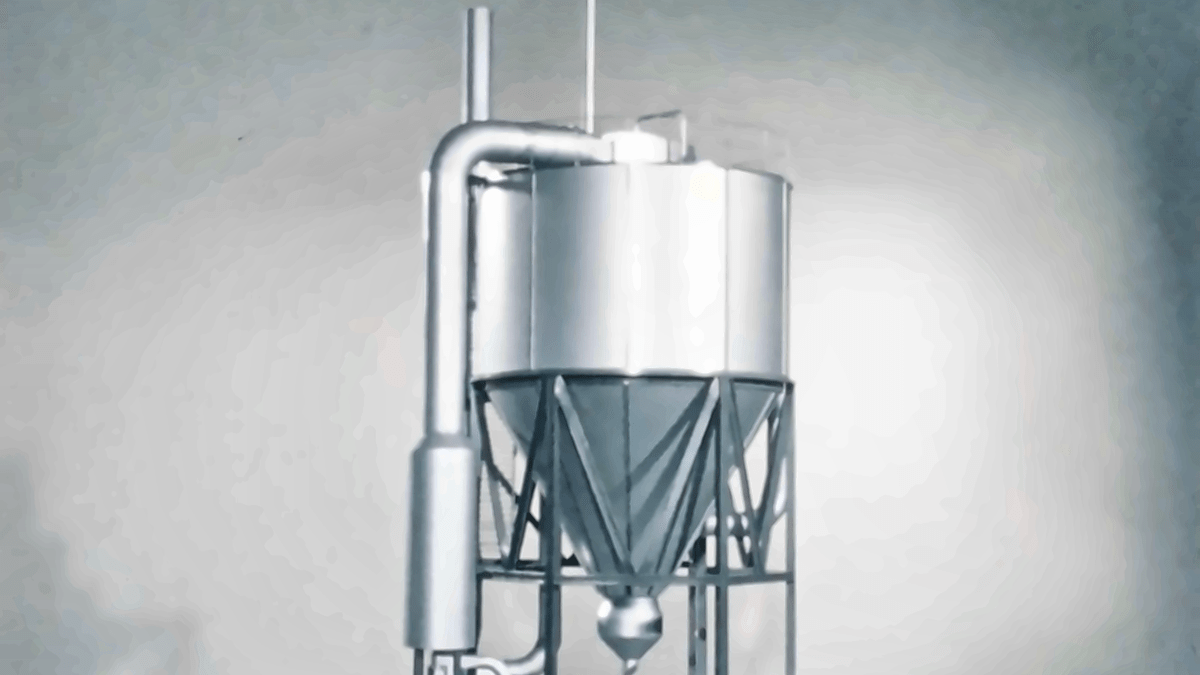
El avance que revolucionó el secado por atomización
En 1976, los ingenieros de NIRO respondieron a un reto competitivo replanteándose las posibilidades del secado por atomización. Su idea se materializó en la torre multietapa MSD. Cincuenta años después, ese mismo principio fundamental contribuye a transformar los líquidos en los productos en polvo que se utilizan en productos nutricionales esenciales y en medicamentos importantes en todo el mundo. Perfeccionada a lo largo de décadas de experiencia en ingeniería, conocimiento de las necesidades de los clientes y desarrollo continuo, la torre de atomización MSD es una historia de innovación con un impacto duradero.
Más allá de la máquina: cómo potenciar el rendimiento de la planta
El hecho de que una máquina sea eficiente no significa que la fábrica lo sea. La mejora real suele comenzar por ir más allá de los equipos individuales y comprender cómo los procesos, los sistemas energéticos y las decisiones operativas se influyen mutuamente. Se trata de un enfoque holístico diseñado para descubrir oportunidades que, de otro modo, podrían pasarse por alto.
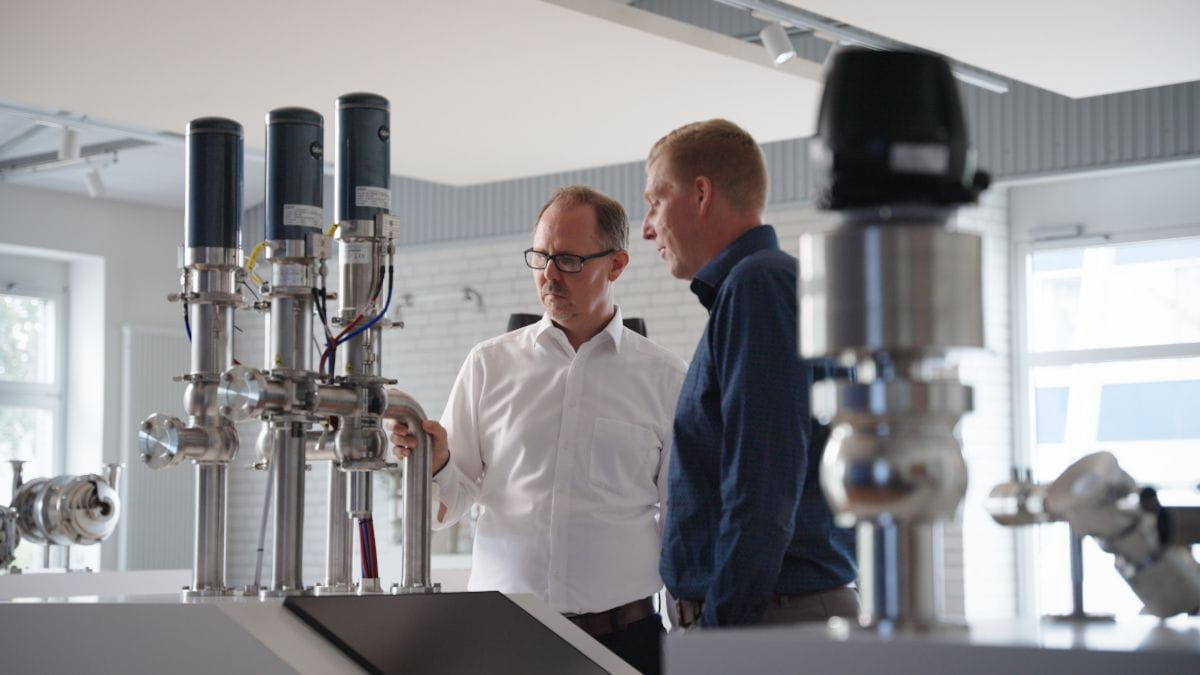
Cómo una válvula transforma la manera de elaborar alimentos y bebidas
En las plantas de alimentación y bebidas, las válvulas suelen accionarse mediante aire comprimido. GEA Hydract® Actuation Technology mueve las válvulas mediante agua, en un circuito cerrado controlado digitalmente. El resultado es una válvula que puede mantenerse en su sitio con exactitud y regularse con precisión. Esto se traduce en un menor consumo energético y un mayor control.
