

GEA es un reputado proveedor de tecnología de procesos sofisticada para la industria de productos lácteos, con una experiencia que también abarca la refrigeración industrial. Nuestras soluciones de refrigeración incluyen desde compresores estandarizados hasta plantas de refrigeración llave en mano y sistemas diseñados a medida.
Refrigeración crítica para procesado de productos lácteos
Proporcionar la temperatura correcta en cada paso del proceso, tanto si se trata de queso como de leche en polvo, es fundamental para la calidad del producto. Gracias a nuestros sistemas inteligentes de control de compresor y planta y unos compresores altamente eficientes, podemos garantizar una refrigeración muy precisa. Durante el procesado de queso duro, por ejemplo, hay cinco fases que requieren una refrigeración y acondicionamiento especiales a una determinada temperatura:
- Entrada y proceso de preparación de la leche
- Proceso de pasteurización / termización
- Proceso de refrigeración por agua y baño de salmuera
- Proceso de maduración
- Proceso de almacenamiento y distribución
En las dos primeras fases, se necesita agua helada a una temperatura de +0,5/1,0 °C o agua fría a +2 °C con un caudal estable. Durante el prensado y maduración del queso, necesitamos suministrar agua enfriada a una temperatura entre 6 y 10 °C. Al mismo tiempo, las salas especiales para madurar y almacenar los quesos deben estar acondicionadas a la temperatura correcta. Como hemos mencionado antes, se requieren tres caudales de agua a distinta temperatura. Como la temperatura del agua se puede adaptar casi exactamente a las temperaturas requeridas del producto, nuestros clientes ahorran en costes energéticos.

Compresores GEA de energía eficiente
Los compresores de pistón de la serie V de GEA demuestran su valor añadido gracias a una extraordinaria eficiencia COP cuando están en carga parcial. Con su monitor de control con ´visualización de tiempo´, hay un acceso en tiempo real a todos los parámetros, lo que permite indicar con precisión cuándo se requiere mantenimiento. Esta monitorización constante tiene un efecto positivo en la fiabilidad de la instalación y ahorra en costes de mantenimiento periódico. También se mejoran la eficiencia energética y la sostenibilidad gracias al uso de refrigerantes naturales.
Reutilización del calor residual
Con relación al proceso de refrigeración de lácteos, GEA también consigue ahorros “ecológicos” mediante la instalación de bombas de calor industriales. Al identificar en cuáles procesos se puede recuperar el calor residual y desviarlo a otros procesos, como la pasteurización, coagulación, desuerado o limpieza, ayudamos a los clientes a cumplir sus objetivos de sostenibilidad y a ahorrar costes del proceso. GEA tiene la ambición de trabajar con sus clientes para individualizar soluciones sostenibles, respetuosas con el medio ambiente y altamente eficientes, de acuerdo con cada requisito.
Customer cases


Webinar a la carta
Recuperación de calor industrial
Productos y tecnologías
Mostrar 4 de 27

GEA Grasso Maintenance Monitor (GMM)
First class electronic monitoring based on proven developments.

GEA Omni Control Panel
The intuitive touch for machine control technology.

Bombas de calor GEA de tipo abierto
Las bombas de calor GEA de tipo abierto están diseñadas para conectarlas directamente a una planta de refrigeración. Utilizan el calor del condensador como fuente recuperando eficazmente el calor con una mínima pérdida de presión mediante un intercooler abierto compacto. Pueden proporcionar calor a cualquier proceso industrial y se utilizan habit...

Bombas de calor GEA individualizadas
Las bombas de calor individualizadas están diseñadas para optimizar la eficiencia y un amplio rango de temperaturas y capacidades. Sirven para todas las aplicaciones industriales habituales y para la calefacción urbana. Se aplican cuando las condiciones o requisitos especiales superan los límites de nuestras bombas de calor estándar.

NEXUS - Soluciones holísticas de ingeniería GEA

Calor para enfriar nuestro planeta durante generaciones
Downloads
GEA Insights
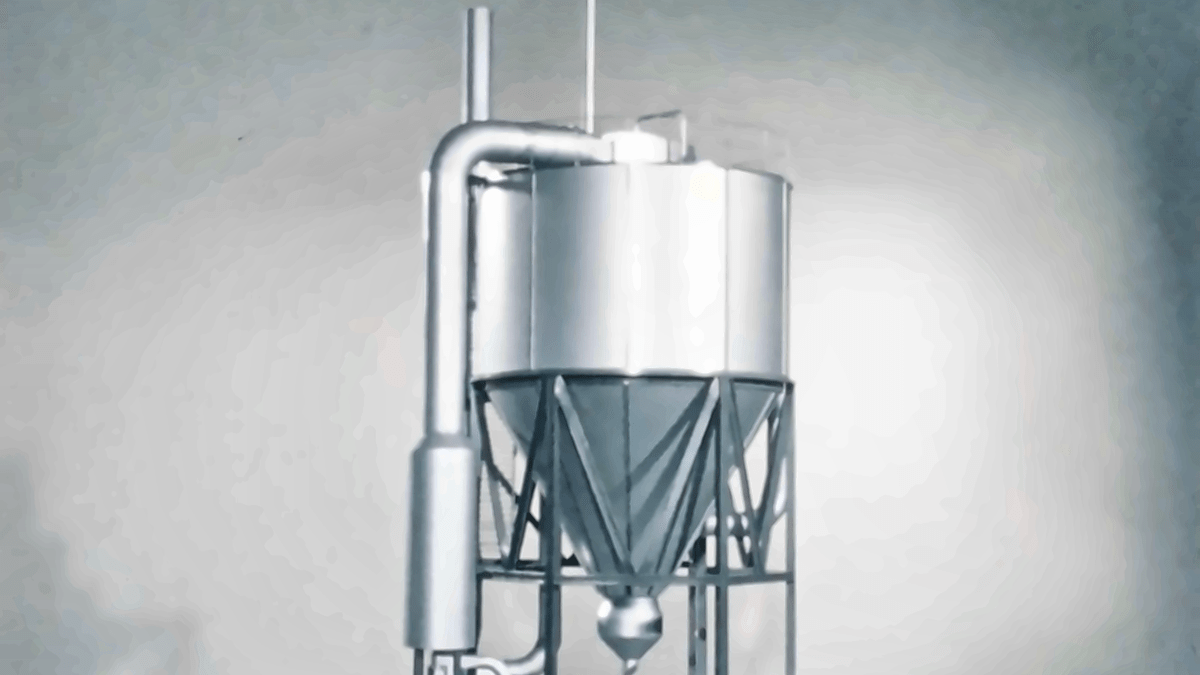
El avance que revolucionó el secado por atomización
En 1976, los ingenieros de NIRO respondieron a un reto competitivo replanteándose las posibilidades del secado por atomización. Su idea se materializó en la torre multietapa MSD. Cincuenta años después, ese mismo principio fundamental contribuye a transformar los líquidos en los productos en polvo que se utilizan en productos nutricionales esenciales y en medicamentos importantes en todo el mundo. Perfeccionada a lo largo de décadas de experiencia en ingeniería, conocimiento de las necesidades de los clientes y desarrollo continuo, la torre de atomización MSD es una historia de innovación con un impacto duradero.
Más allá de la máquina: cómo potenciar el rendimiento de la planta
El hecho de que una máquina sea eficiente no significa que la fábrica lo sea. La mejora real suele comenzar por ir más allá de los equipos individuales y comprender cómo los procesos, los sistemas energéticos y las decisiones operativas se influyen mutuamente. Se trata de un enfoque holístico diseñado para descubrir oportunidades que, de otro modo, podrían pasarse por alto.
Cómo una válvula transforma la manera de elaborar alimentos y bebidas
En las plantas de alimentación y bebidas, las válvulas suelen accionarse mediante aire comprimido. GEA Hydract® Actuation Technology mueve las válvulas mediante agua, en un circuito cerrado controlado digitalmente. El resultado es una válvula que puede mantenerse en su sitio con exactitud y regularse con precisión. Esto se traduce en un menor consumo energético y un mayor control.
