
Herstellung mikrobieller Kulturen für Lebensmittel
Mikrobielle Kulturen für Lebensmittel sind lebende Bakterien, Hefen und Schimmelpilze, die zur Herstellung zahlreicher Nahrungsmittel für Menschen und Tiere verwendet werden: von fermentierten pflanzlichen Produkten wie Sauerkraut und Sojasauce bis zu Käse und Joghurt. Während es sich bei Starterkulturen um mikrobielle Kulturen handelt, die das Aroma, den Geschmack, die Farbe, die Beschaffenheit und den Nährwert hervorheben, sind probiotische Kulturen lebende Mikroorganismen, die sich positiv auf die Gesundheit auswirken können. Doch es erfordert viel Sorgfalt, Milliarden von lebenden Mikroorganismen am Leben zu halten.
Starterkulturen
Hersteller möchten oft einzelne mikrobielle Stämme produzieren. Es werden jedoch hunderte unterschiedliche Arten von probiotischen und Starterkulturen hergestellt und daher ist es wichtig, dass die von den Herstellern verwendete Ausrüstung das Auftreten von Kreuzkontaminationen verhindert. Der Ausgangspunkt der Herstellung ist die normalerweise in hochkonzentrierter und tiefgefrorener Form gelieferte „Mutterkultur“.
Fermentation
Im Labor wird dieses Konzentrat zur Herstellung einer Vorkulturlösung verwendet, die schrittweise durch eine Fermenter- und Prä-Fermenterzucht aufgezogen - und vergrößert wird, bis ein Fermentationsstadium in vollem Ausmaß mit einer Kapazität von mehreren Tausend Litern erreicht wird.
Abscheidung
Nach der Kultivierung in den Fermentern muss die Biomasse unter aseptischen Bedingungen vorsichtig von der Fermentationslösung, in der sie sich vervielfacht hat, getrennt werden. Dieses Stadium muss mit besonderer Vorsicht ausgeführt werden, da die Mikroben nur im lebendigen Zustand wirksam sind. Scherspannung kann in der Abscheidungsphase Schäden verursachen. Die konzentrierten Zellen können dann durch Gefrierung oder Sprühtrocknung und anschließender Pelletierung verarbeitetet werden.
Gefriertrocknung
Der häufigste anschließende Behandlungsschritt für Starterkulturen ist die Gefriertrocknung. Die Kulturen sind nach der Gefrierung lange lebend haltbar. Dadurch können die einzelnen Kulturen zu einem späteren Zeitpunkt je nach Rezeptur der spezifischen Starterkultur vermengt werden, bevor sie endgültig verpackt werden.
Sprühtrocknung
Bei probiotischen Produkten wählen die Hersteller als nächsten Schritt normalerweise Sprühtrockner mit Wirbelschichttrocknung. Je geringer der Wassergehalt der Bakterien ist, umso höher ist ihre Überlebensrate.
Pelletierung
Bei Anwendungen für Milchprodukte können die konzentrierten Kulturen direkt vom Separator in flüssigen Stickstoff eingespeist werden. Sie können anschließend zu kleinen Pellets verarbeitet, abgepackt und tiefgekühlt eingelagert werden.
Produkte und Technologien
Zeigt 4 von 13 an

Aseptische Ventile & Komponenten
Aseptische Ventile erfüllen die besonders hohen Anforderungen innerhalb UltraClean- und Aseptischen Prozessen. Sie können sich darauf verlassen, dass Ihnen die höchste Qualität in Bezug auf hygienisches Design und Nachhaltigkeit angeboten wird.

GEA Hygienische Pumpen
GEA Hilge offers a versatile range of centrifugal and positive displacement pumps for a wide variety of sensitive applications in the beverage, food and pharmaceutical industries.

Homogenisierungs-Kompressionsblock
Die GEA Kompressionsblöcke sind der pulsierende Kern der Homogenisierungsanlagen, da sie die Homogenisierung aktivieren, indem sie das Produkt mit hohem Druck pumpen, bis es innerhalb des Homogenisierventils zu fließen beginnt.

Homogenisierungsventile
Das Homogenisierventil ist eines der wichtigsten Teile der GEA Homogenisatoren, um Produkte effizient zu homogenisieren.
Weitere Anwendungen
Downloads
GEA Insights
Der Durchbruch, der die Sprühtrocknung revolutionierte
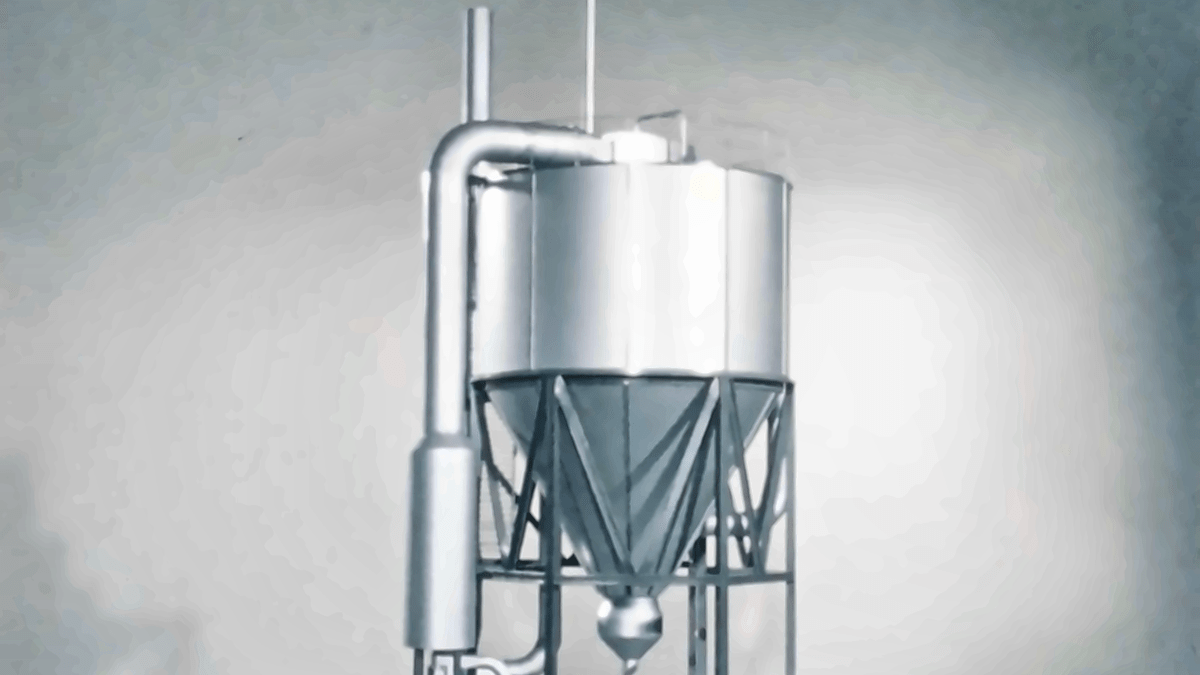
Im Jahr 1976 stellten sich die Ingenieure von NIRO einer neuen Herausforderung im Wettbewerbsumfeld und überdachten die Möglichkeiten der Sprühtrocknung. Aus ihrer Idee entstand der Mehrstufentrockner MSD. Fünfzig Jahre später trägt dasselbe Grundprinzip dazu bei, Flüssigkeiten in Pulver umzuwandeln, die weltweit in unverzichtbaren Ernährungsprodukten und wichtigen Arzneimitteln zum Einsatz kommen. Der MSD wurde durch jahrzehntelanges ingenieurtechnisches Know-how, Kundenfeedback und kontinuierliche Weiterentwicklung verfeinert und steht für eine Erfolgsgeschichte der Innovation mit nachhaltiger Wirkung.

Das Ganze im Blick: Wie Anlagen dauerhaft besser laufen
Eine effiziente Maschine macht noch keine effiziente Produktion. Echte Verbesserungen beginnen oft damit, den Blick über die einzelnen Anlagenelemente hinaus zu richten und zu verstehen, wie sich Prozesse, Energiesysteme und betriebliche Entscheidungen gegenseitig beeinflussen. Ein solcher ganzheitlicher Ansatz hilft beim Identifizieren von Potenzialen, die sonst verborgen bleiben.

Wie eine neue Ventiltechnologie die Produktion von Lebensmitteln und Getränken verändert
In der Lebensmittel- und Getränkeindustrie werden Ventile traditionell mit Druckluft betrieben. Die GEA Hydract®-Antriebstechnologie betätigt Ventile dagegen mit Wasser in einem geschlossenen, digital gesteuerten Kreislauf. Das Ergebnis: Ventile lassen sich präzise in jeder gewünschten Position halten und in fein abgestuften Schritten steuern. Dadurch sinken der Energieverbrauch und gleichzeitig steigt die Prozesskontrolle erheblich.
