
The GEA Advantage
As the demand for large-volume products increases, so does the requirement for higher capacity reactors (up to 20,000 L) to realize economies of scale. GEA has responded to the changing needs of biopharmaceutical manufacturers and developed improved technology solutions to optimize both upstream and, with increasing titers, downstream processing, in terms of time and cost efficiency.
Based on its history of innovation and process development, GEA has a thorough working knowledge of therapeutic protein production and has used this competence to design better media and feeding strategies, optimize the fermentation stage and enhance physicochemical conditions during the manufacturing process.
A leading international supplier of integrated process systems, our extensive portfolio of products, technologies and services includes standard and customized fermenters, separators and entire production lines, as well as plant for the production, storage and distribution of clean utilities. Systems for the preparation of media, fluid management, cell cultivation and purification are also part of our global scope of supply.
As a competent manufacturer of complete plant for the life science industries, GEA is a full-service provider of solutions that meet your exact requirements and specifications. From planning, development and installation to qualification and maintenance, our experienced engineers will collaborate with your project team to supply innovative and efficient process solutions for your applications.
Produkte und Technologien
Zeigt 4 von 13 an

Aseptische Ventile & Komponenten
Aseptische Ventile erfüllen die besonders hohen Anforderungen innerhalb UltraClean- und Aseptischen Prozessen. Sie können sich darauf verlassen, dass Ihnen die höchste Qualität in Bezug auf hygienisches Design und Nachhaltigkeit angeboten wird.

CIP/SIP-Lösungen
Innovative CIP-Konzepte von GEA erfüllen umfassende hohe Normen. Unsere Experten garantieren die Produktsicherheit an jeder Stelle des Prozesses. Jede Aktualisierung wird an die individuellen lokalen Bedingungen und Anforderungen der Kunden angepasst und führt zu erheblichen Einsparungen.

GEA Hygienische Pumpen
GEA Hilge offers a versatile range of centrifugal and positive displacement pumps for a wide variety of sensitive applications in the beverage, food and pharmaceutical industries.

Homogenisierungs-Kompressionsblock
Die GEA Kompressionsblöcke sind der pulsierende Kern der Homogenisierungsanlagen, da sie die Homogenisierung aktivieren, indem sie das Produkt mit hohem Druck pumpen, bis es innerhalb des Homogenisierventils zu fließen beginnt.
Downloads
GEA Insights
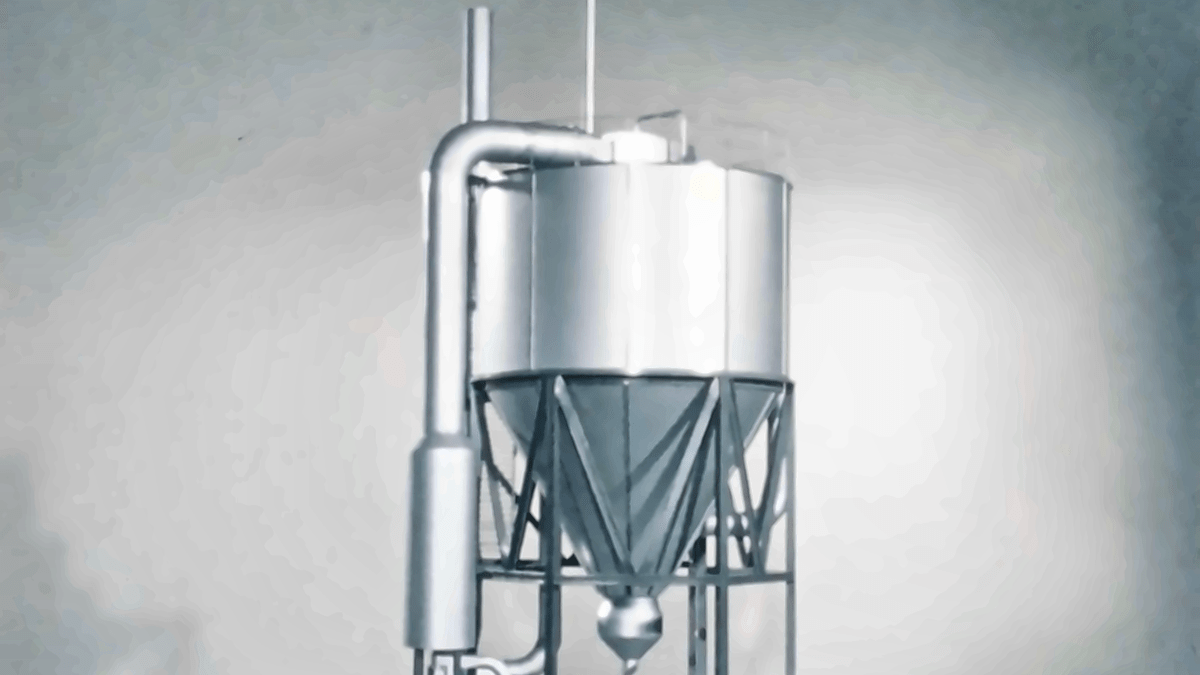
Der Durchbruch, der die Sprühtrocknung revolutionierte
Im Jahr 1976 stellten sich die Ingenieure von NIRO einer neuen Herausforderung im Wettbewerbsumfeld und überdachten die Möglichkeiten der Sprühtrocknung. Aus ihrer Idee entstand der Mehrstufentrockner MSD. Fünfzig Jahre später trägt dasselbe Grundprinzip dazu bei, Flüssigkeiten in Pulver umzuwandeln, die weltweit in unverzichtbaren Ernährungsprodukten und wichtigen Arzneimitteln zum Einsatz kommen. Der MSD wurde durch jahrzehntelanges ingenieurtechnisches Know-how, Kundenfeedback und kontinuierliche Weiterentwicklung verfeinert und steht für eine Erfolgsgeschichte der Innovation mit nachhaltiger Wirkung.
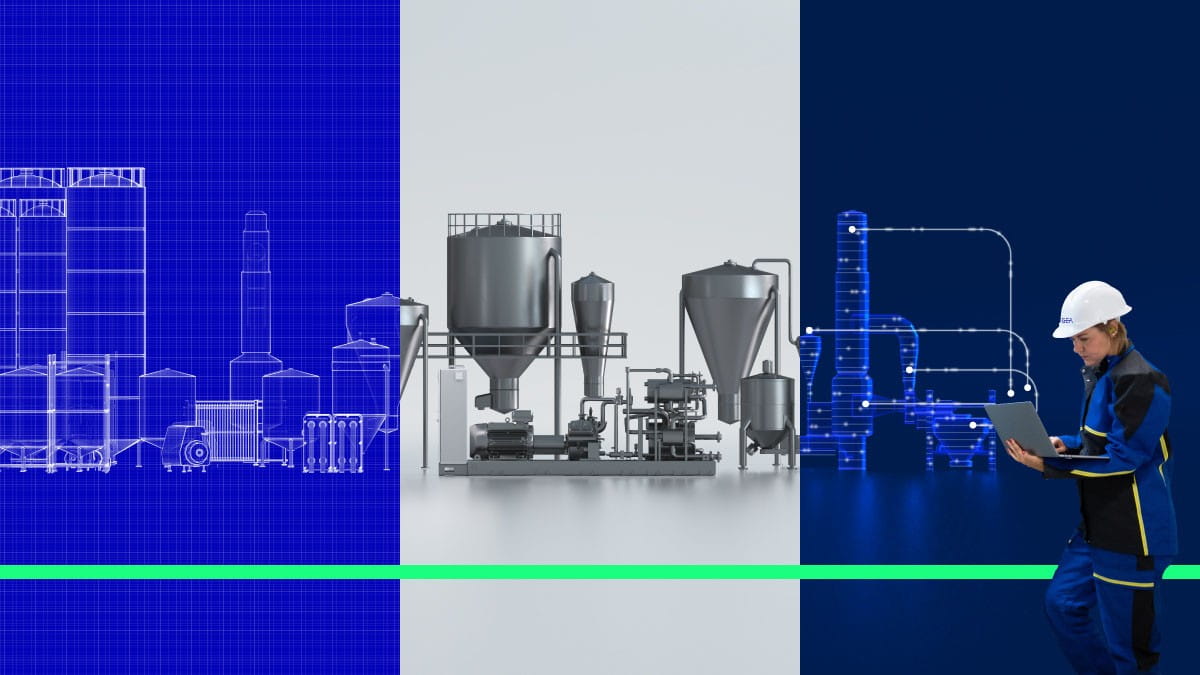
Das Ganze im Blick: Wie Anlagen dauerhaft besser laufen
Eine effiziente Maschine macht noch keine effiziente Produktion. Echte Verbesserungen beginnen oft damit, den Blick über die einzelnen Anlagenelemente hinaus zu richten und zu verstehen, wie sich Prozesse, Energiesysteme und betriebliche Entscheidungen gegenseitig beeinflussen. Ein solcher ganzheitlicher Ansatz hilft beim Identifizieren von Potenzialen, die sonst verborgen bleiben.
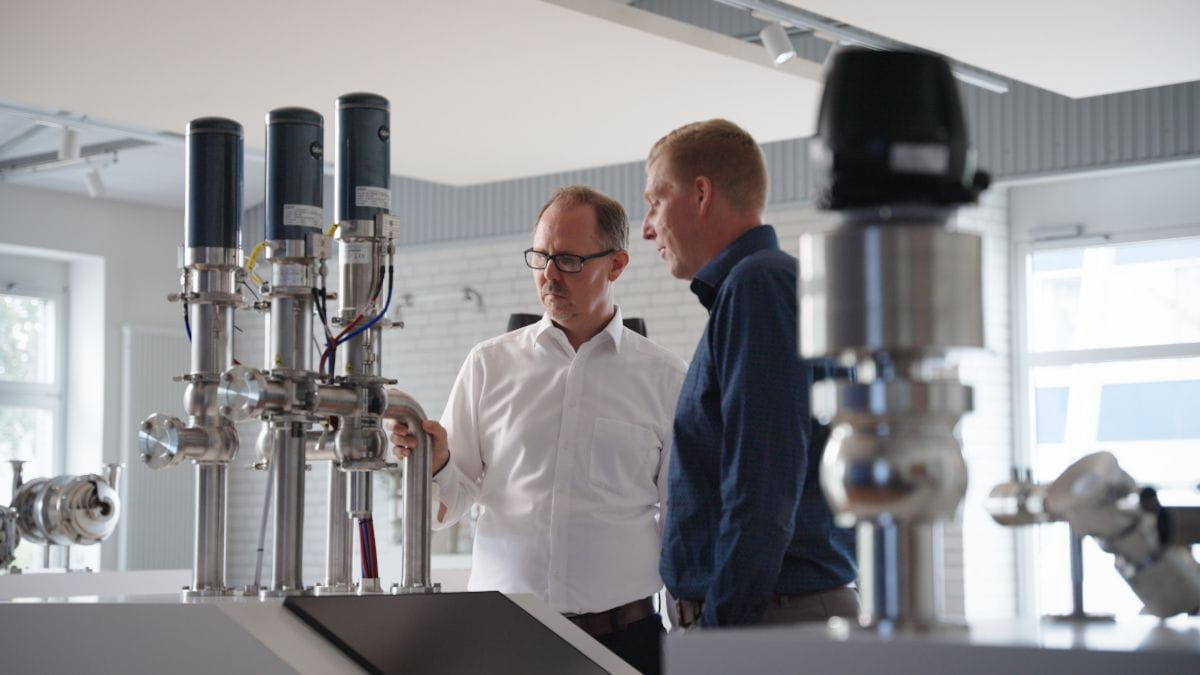
Wie eine neue Ventiltechnologie die Produktion von Lebensmitteln und Getränken verändert
In der Lebensmittel- und Getränkeindustrie werden Ventile traditionell mit Druckluft betrieben. Die GEA Hydract®-Antriebstechnologie betätigt Ventile dagegen mit Wasser in einem geschlossenen, digital gesteuerten Kreislauf. Das Ergebnis: Ventile lassen sich präzise in jeder gewünschten Position halten und in fein abgestuften Schritten steuern. Dadurch sinken der Energieverbrauch und gleichzeitig steigt die Prozesskontrolle erheblich.
