
Homogenizers, however, are the most commonly used devices to lyse large quantities of bacteria. A cell suspension is pumped through the minute orifice of a homogenizing valve at high pressure; this is followed by the sudden release of the pressure on the suspension, resulting in an instant expansion that provides the turbulence and liquid shear — combined with the high pressure — that breaks the cells.
The main disruptive factor in this process is the pressure applied to the sample and the subsequent pressure drop across the valve. This provides the impact and the shear stress, making the cells break in proportion to the operating pressure.
Compared with other methods, homogenization is both convenient and efficient, offering higher percentage cell disruption rates. Modern GEA homogenizers are able to work continuously, enabling large quantities of cells to be processed at high operational pressures, which eliminates the need to add deoxyribonuclease (DNase) to the cell suspension.
Suggested pressures for typical applications are 600–1000 bar with a single stage homogenizer; multiple passes (2–3) are generally required to achieve adequate lysis. It should be noted that high processing pressures result in a rise in operating temperatures. Cells should, therefore, be cooled (4 °C) prior to use to avoid inactivating proteins by foaming.
Fermenters, separators, decanters and cross-flow filtration technology for the gentle treatment of fragile cell cultures are also available from GEA. We understand that the careful treatment of living micro-organisms, sterility and efficiency are prerequisites to economical, reliable and efficient processing.
Produkte und Technologien
Zeigt 4 von 11 an

Aseptische Ventile & Komponenten
Aseptische Ventile erfüllen die besonders hohen Anforderungen innerhalb UltraClean- und Aseptischen Prozessen. Sie können sich darauf verlassen, dass Ihnen die höchste Qualität in Bezug auf hygienisches Design und Nachhaltigkeit angeboten wird.

CIP/SIP-Lösungen
Innovative CIP-Konzepte von GEA erfüllen umfassende hohe Normen. Unsere Experten garantieren die Produktsicherheit an jeder Stelle des Prozesses. Jede Aktualisierung wird an die individuellen lokalen Bedingungen und Anforderungen der Kunden angepasst und führt zu erheblichen Einsparungen.

GEA Hygienische Pumpen
GEA Hilge offers a versatile range of centrifugal and positive displacement pumps for a wide variety of sensitive applications in the beverage, food and pharmaceutical industries.

Homogenisierungs-Kompressionsblock
Die GEA Kompressionsblöcke sind der pulsierende Kern der Homogenisierungsanlagen, da sie die Homogenisierung aktivieren, indem sie das Produkt mit hohem Druck pumpen, bis es innerhalb des Homogenisierventils zu fließen beginnt.
Downloads
GEA Insights
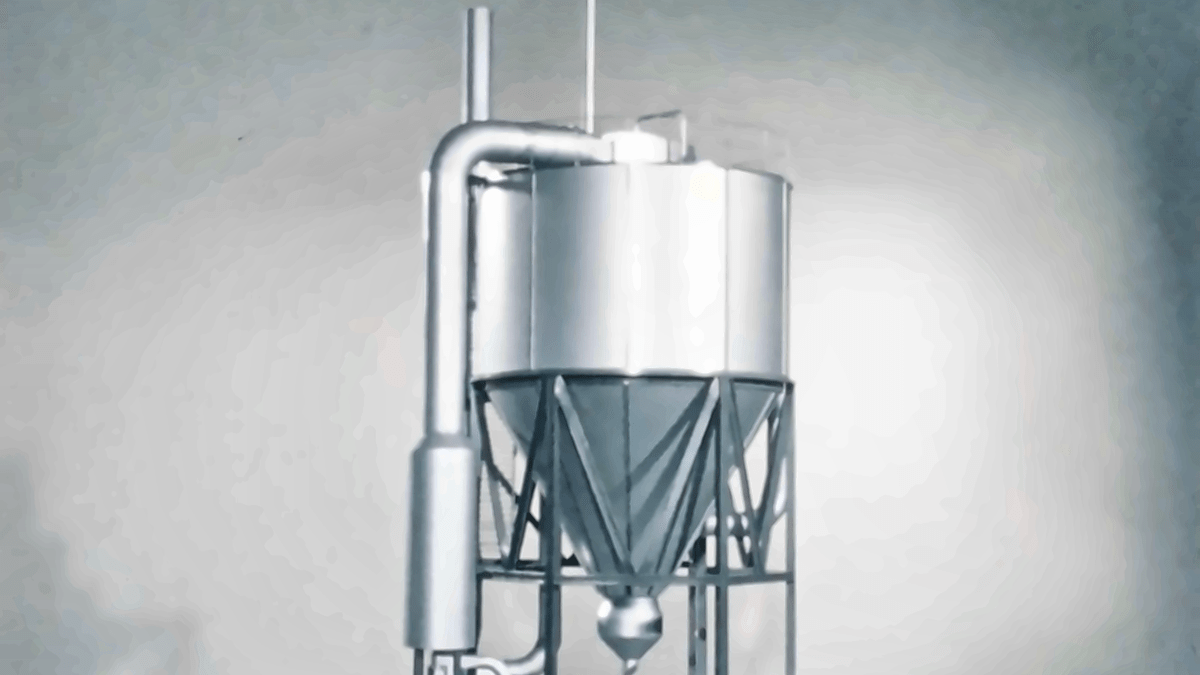
Der Durchbruch, der die Sprühtrocknung revolutionierte
Im Jahr 1976 stellten sich die Ingenieure von NIRO einer neuen Herausforderung im Wettbewerbsumfeld und überdachten die Möglichkeiten der Sprühtrocknung. Aus ihrer Idee entstand der Mehrstufentrockner MSD. Fünfzig Jahre später trägt dasselbe Grundprinzip dazu bei, Flüssigkeiten in Pulver umzuwandeln, die weltweit in unverzichtbaren Ernährungsprodukten und wichtigen Arzneimitteln zum Einsatz kommen. Der MSD wurde durch jahrzehntelanges ingenieurtechnisches Know-how, Kundenfeedback und kontinuierliche Weiterentwicklung verfeinert und steht für eine Erfolgsgeschichte der Innovation mit nachhaltiger Wirkung.

Das Ganze im Blick: Wie Anlagen dauerhaft besser laufen
Eine effiziente Maschine macht noch keine effiziente Produktion. Echte Verbesserungen beginnen oft damit, den Blick über die einzelnen Anlagenelemente hinaus zu richten und zu verstehen, wie sich Prozesse, Energiesysteme und betriebliche Entscheidungen gegenseitig beeinflussen. Ein solcher ganzheitlicher Ansatz hilft beim Identifizieren von Potenzialen, die sonst verborgen bleiben.

Wie eine neue Ventiltechnologie die Produktion von Lebensmitteln und Getränken verändert
In der Lebensmittel- und Getränkeindustrie werden Ventile traditionell mit Druckluft betrieben. Die GEA Hydract®-Antriebstechnologie betätigt Ventile dagegen mit Wasser in einem geschlossenen, digital gesteuerten Kreislauf. Das Ergebnis: Ventile lassen sich präzise in jeder gewünschten Position halten und in fein abgestuften Schritten steuern. Dadurch sinken der Energieverbrauch und gleichzeitig steigt die Prozesskontrolle erheblich.
