

التقطير على دفعات مرن جدا، ولكنه يُستخدم عادة للسعات الصغيرة ومتوسطة الحجم. بالنسبة إلى الوحدات الأكبر، فإن مصانع التقطير المستمر تكون عادةً أكثر توفيرًا في الطاقة والتكلفة.
وهناك أسلوبان تشغيليان ممكنان للتشغيل على أساس دفعات:
- يتم في التقطير على دفعات مع نسبة ارتداد ثابتة فصل المركبات وفقاً لجدول زمني محدد لمنتج محدد. ويستند هذا إلى نطاقات غليان المكونات التي تؤدي إلى تجزئة المكونات المختلفة: بدءاً من الأخف غلياناً وانتهاءً بالأثقل. التطبيق التقليدي هو تجزئة المخاليط متعددة المكونات.
- ويسمح التقطير على دفعات مع نسبة ارتداد متفاوتة بالتقطير على تركيز قُطارة مستمر. ويتم تطبيقه حيث يجب الحصول على قُطارة بسلوك فيزيائي ثابت.
التقطير على دفعات رائج في الصناعات الصيدلانية لتطبيقات استعادة المذيبات على نطاق صغير أو لتنقية الزيوت ذات القيمة العالية أو كذلك في وحدات معالجة المياه العادمة ذات القدرات الصغيرة.

Key applications
Food, beverage and ingredients
Solvent recovery and recycling
Chemical product purification
Flavors, fragrances and essential oils
Pharmaceutical manufacturing
Bio-based chemicals

Downloads
منتجات ذات صلة

تجفيف وتنقية
حيثما تكون نقاوات منتج أعلى من التركيزات الممكنة من خلال التصحيح مطلوبةً، تدخل إحدى هذه التقنيات حيز التشغيل: تقنية الغربال الجزيئي والتقطير بمنساب والتغلغل البخاري عبر الأغشية المسترطبة.

مرجل الإعادة لمحطات التقطير
تستخدم GEA أنواعًا مختلفة من مراجل إعادة التسخين لإدخال الطاقة إلى أعمدة التقطير. يعتمد اختيار النوع المناسب على المعالجة المحيطة ومعلمات المنتج.

مصانع التقطير الدافئة MVR/TVR
تستخدم إعادة ضغط البخار الحرارية نفثات البخار لرفع مستوى درجة حرارة تدفقات البخار في المنشأة. ثم يتم تكثيف هذه التدفقات المعززة لتسخين أو تبخير تدفقات المعالجة ذات درجات الحرارة المنخفضة. وبالتالي يقل استهلاك البخار.

تكامل المعالجة
خطوط إنتاج مع خطوات عملية مدمجة مثلى.
رؤى GEA
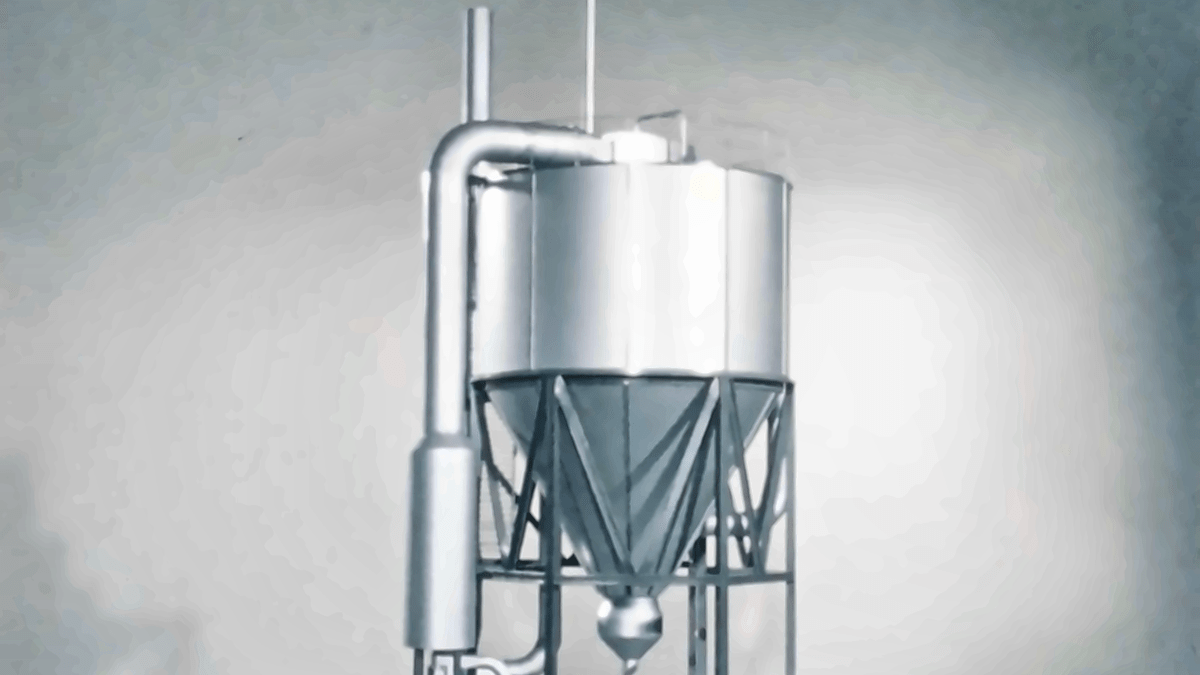
الإنجاز الذي أحدث ثورة في مجال التجفيف بالرذاذ
في عام 1976، استجاب مهندسو شركة NIRO لتحدٍ تنافسي من خلال إعادة تصور الإمكانات التي يمكن أن يوفرها التجفيف بالرذاذ، وأثمرت فكرتهم عن المجفف متعدد المراحل (MSD). وبعد مرور خمسين عامًا، لا يزال هذا المبدأ الأساسي نفسه يساعد في تحويل السوائل إلى مساحيق تُستخدَم في منتجات التغذية الأساسية، والأدوية المهمة في جميع أنحاء العالم. بفضل الخبرة الهندسية المتراكمة على مدى عقود، وفهم احتياجات العملاء، والتطوير المستمر، يُعد MSD قصة ابتكار ذات تأثير دائم.

ما وراء الآلة: إطلاق العنان لأداء أفضل للمصنع
إن وجود آلة فعَّالة لا يعني بالضرورة وجود مصنع فعَّال. غالبًا ما يبدأ التحسين الحقيقي بالنظر إلى ما وراء المعدات الفردية، وفهم كيفية تأثير العمليات، وأنظمة الطاقة، وقرارات التشغيل على بعضها البعض. إنه نهج شامل يهدف إلى اكتشاف الفرص التي قد تُفوَّت لولا ذلك.

كيف يُحدث الصمام تغييرًا جذريًّا في طريقة تصنيع الأطعمة والمشروبات
في مصانع الأغذية والمشروبات، تُشغّل الصمامات عادةً باستخدام الهواء المضغوط. تعمل GEA Hydract® Actuation Technology على تحريك الصمامات باستخدام الماء بدلاً من ذلك، وذلك ضمن دائرة مغلقة يتم التحكم فيها رقميًا. والنتيجة هي صمام يمكن تثبيته بدقة في مكانه، وتوجيهه بخطوات دقيقة. وينتج عن ذلك انخفاض في استهلاك الطاقة، وتحسين مستوى التحكم.
