

Como funciona o QBOIL®
O GEA QBOIL® combina o cozimento do mosto em batelada alimentada, a recuperação direta de calor e um processo integrado de stripping em um único sistema altamente eficiente. Enquanto o processo de filtragem ainda está em andamento, o mosto é alimentado continuamente na caldeira, permitindo que a energia liberada durante o cozimento seja recuperada e imediatamente reutilizada para pré-aquecer o mosto que está entrando.
Ao mesmo tempo, uma coluna de separação dedicada remove com eficiência compostos voláteis indesejados, como o DMS, garantindo um gerenciamento eficaz do aroma e, ao mesmo tempo, mantendo baixas taxas de evaporação. Ao combinar o controle preciso do processo com a recuperação direta de energia, o QBOIL® reduz o estresse térmico no mosto e cria um processo de cozimento transparente que equilibra a qualidade da cerveja, a flexibilidade operacional e a eficiência energética.
Benefícios do QBOIL® em perspectiva
- Economia significativa de energia — A recuperação direta de calor, as perdas de transferência minimizadas e o controle otimizado do processo ajudam a reduzir a demanda por energia térmica durante o cozimento do mosto.
- Qualidade consistente da cerveja — Os parâmetros ajustáveis do cozimento ajudam a equilibrar a consistência do sabor, a remoção de compostos voláteis e o desempenho energético.
- Flexibilidade operacional — O QBOIL® se adapta a cronogramas de produção em constante mudança, flutuações sazonais, volumes variáveis de produção e operação com partidas e paradas.
- Total transparência do processo — O consumo de energia mensurável e os dados claros do processo contribuem para um melhor monitoramento, documentação e controle.
- Apoio à sustentabilidade — A redução da demanda de energia, a diminuição das perdas e o aumento da eficiência contribuem para as metas de sustentabilidade das cervejarias e para a redução dos custos operacionais.
- Integração perfeita em projetos de modernização — O design compacto do sistema torna o QBOIL® adequado para projetos de modernização em que o espaço é limitado e as interrupções devem ser minimizadas.
Destaques técnicos
- Recuperação direta de calor na mesma fermentação — Utilize a energia liberada durante o cozimento diretamente para aquecer o mosto que está entrando na mesma fermentação, reduzindo a demanda por calor externo e permitindo uma contabilidade energética mais clara e específica para cada fermentação.
- Parâmetros de cozimento controláveis — Ajuste com precisão as condições de cozimento para equilibrar a consistência do sabor, a eficiência energética e o desempenho da produção, de acordo com os objetivos específicos da cervejaria.
- Medição direta de energia — Monitore, documente e otimize a entrada de energia térmica ao longo de todo o processo de cozimento, alcançando um novo nível de transparência no processo.
- Tecnologia de cozimento fracionado — Integre o cozimento à estratégia energética geral da cervejaria, mantendo a remoção eficaz de compostos voláteis e baixas taxas de evaporação.
- Menor potencial de incrustação – O fornecimento controlado de energia térmica contribui para condições estáveis de transferência de calor e pode ajudar a reduzir a formação de incrustações e prolongar os períodos de operação estável.
- Operação baseada na demanda — A transparência do processo cria o alicerce para estratégias de otimização baseadas nas condições, contribuindo para uma operação mais eficiente da planta e para futuras iniciativas de digitalização.
Benefícios do QBOIL® em perspectiva
- Economia significativa de energia — A recuperação direta de calor, as perdas de transferência minimizadas e o controle otimizado do processo ajudam a reduzir a demanda por energia térmica durante o cozimento do mosto.
- Qualidade consistente da cerveja — Os parâmetros ajustáveis do cozimento ajudam a equilibrar a consistência do sabor, a remoção de compostos voláteis e o desempenho energético.
- Flexibilidade operacional — O QBOIL® se adapta a cronogramas de produção em constante mudança, flutuações sazonais, volumes variáveis de produção e operação com partidas e paradas.
- Total transparência do processo — O consumo de energia mensurável e os dados claros do processo contribuem para um melhor monitoramento, documentação e controle.
- Apoio à sustentabilidade — A redução da demanda de energia, a diminuição das perdas e o aumento da eficiência contribuem para as metas de sustentabilidade das cervejarias e para a redução dos custos operacionais.
- Integração perfeita em projetos de modernização — O design compacto do sistema torna o QBOIL® adequado para projetos de modernização em que o espaço é limitado e as interrupções devem ser minimizadas.
Benefícios do QBOIL® em perspectiva
- Economia significativa de energia — A recuperação direta de calor, as perdas de transferência minimizadas e o controle otimizado do processo ajudam a reduzir a demanda por energia térmica durante o cozimento do mosto.
- Qualidade consistente da cerveja — Os parâmetros ajustáveis do cozimento ajudam a equilibrar a consistência do sabor, a remoção de compostos voláteis e o desempenho energético.
- Flexibilidade operacional — O QBOIL® se adapta a cronogramas de produção em constante mudança, flutuações sazonais, volumes variáveis de produção e operação com partidas e paradas.
- Total transparência do processo — O consumo de energia mensurável e os dados claros do processo contribuem para um melhor monitoramento, documentação e controle.
- Apoio à sustentabilidade — A redução da demanda de energia, a diminuição das perdas e o aumento da eficiência contribuem para as metas de sustentabilidade das cervejarias e para a redução dos custos operacionais.
- Integração perfeita em projetos de modernização — O design compacto do sistema torna o QBOIL® adequado para projetos de modernização em que o espaço é limitado e as interrupções devem ser minimizadas.

Solução eficiente em termos de recursos
Como uma de nossas soluções mais eficientes em termos de recursos, o GEA QBOIL leva o selo Add Better.*
O QBOIL permite o aquecimento e o cozimento do mosto com eficiência energética. Isso reduz o consumo de energia em 35% em comparação com outros sistemas de recuperação de energia para aquecimento e cozimento do mosto, resultando em maior eficiência energética, menos emissão de carbono e menor estresse térmico.
*O selo AddBetter se refere ao produto em série GEA QBOIL, lançado em agosto de 2025. A comparação se refere ao modelo anterior e a outros sistemas de recuperação de energia no mercado, por exemplo, recompressão mecânica de vapor para o cozimento do mosto.
Insights da GEA
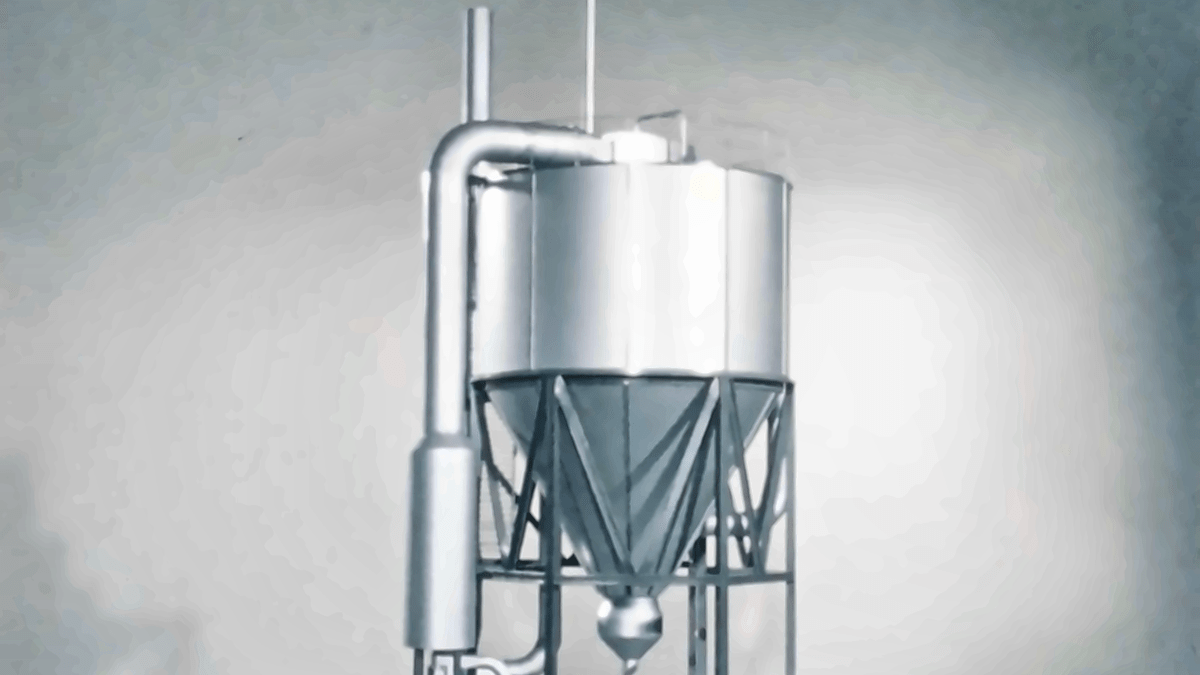
A inovação que revolucionou a secagem por pulverização
Em 1976, os engenheiros da NIRO responderam a um desafio da concorrência repensando as possibilidades da secagem por pulverização. A ideia deles resultou na secadora de multi-estágios MSD. Cinquenta anos depois, esse mesmo princípio fundamental ajuda a transformar líquidos nos pós utilizados em produtos nutricionais essenciais e em medicamentos importantes em todo o mundo. Aperfeiçoada ao longo de décadas de experiência em engenharia, conhecimento do cliente e desenvolvimento contínuo, a MSD é uma história de inovação com impacto duradouro.
Além da máquina: como alcançar um melhor desempenho da planta
Uma máquina eficiente não significa, por si só, uma fábrica eficiente. A verdadeira melhoria geralmente começa quando se vai além dos equipamentos individuais e se compreende como os processos, os sistemas de energia e as decisões operacionais se afetam mutuamente. É uma abordagem integral concebida para identificar oportunidades que, de outra forma, poderiam passar despercebidas.
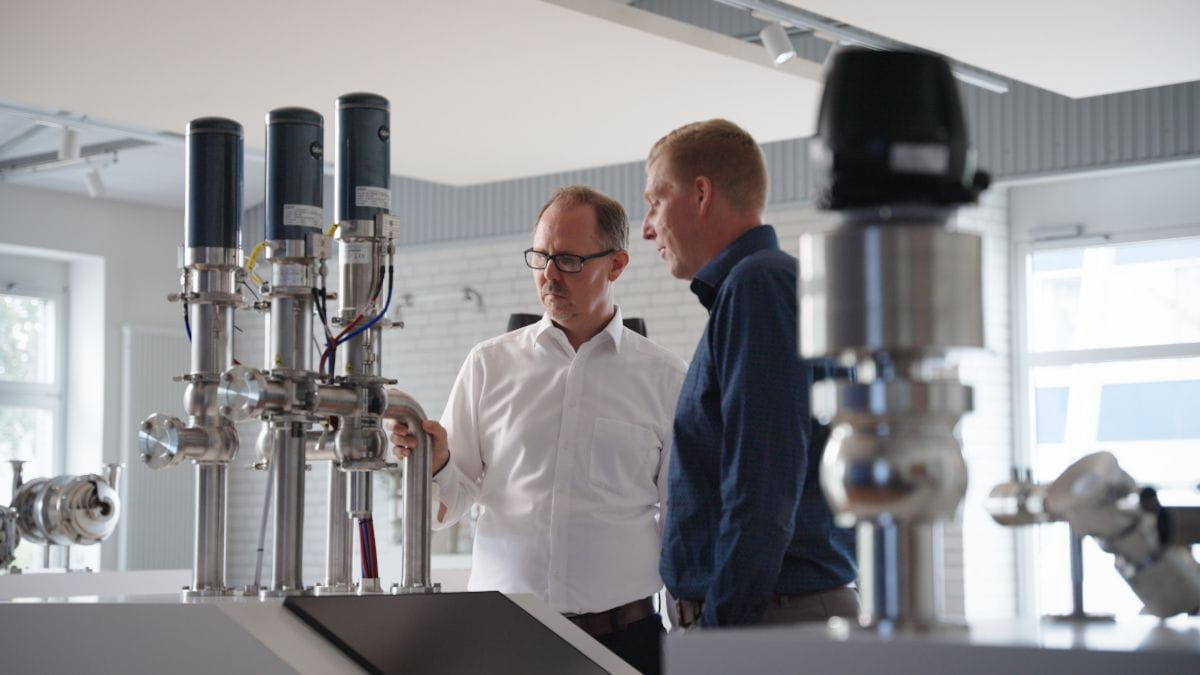
Como uma válvula revoluciona a forma como alimentos e bebidas são produzidos
Em plantas de alimentos e bebidas, as válvulas são normalmente acionadas por meio de ar comprimido. A GEA Hydract® Actuation Technology aciona as válvulas por meio de água, em um circuito fechado e controlado digitalmente. O resultado é uma válvula que pode ser mantida exatamente no lugar e ajustada em etapas precisas. Isso resulta em menor consumo de energia e maior controle.
